Cơ chế bám dính của keo là gì?
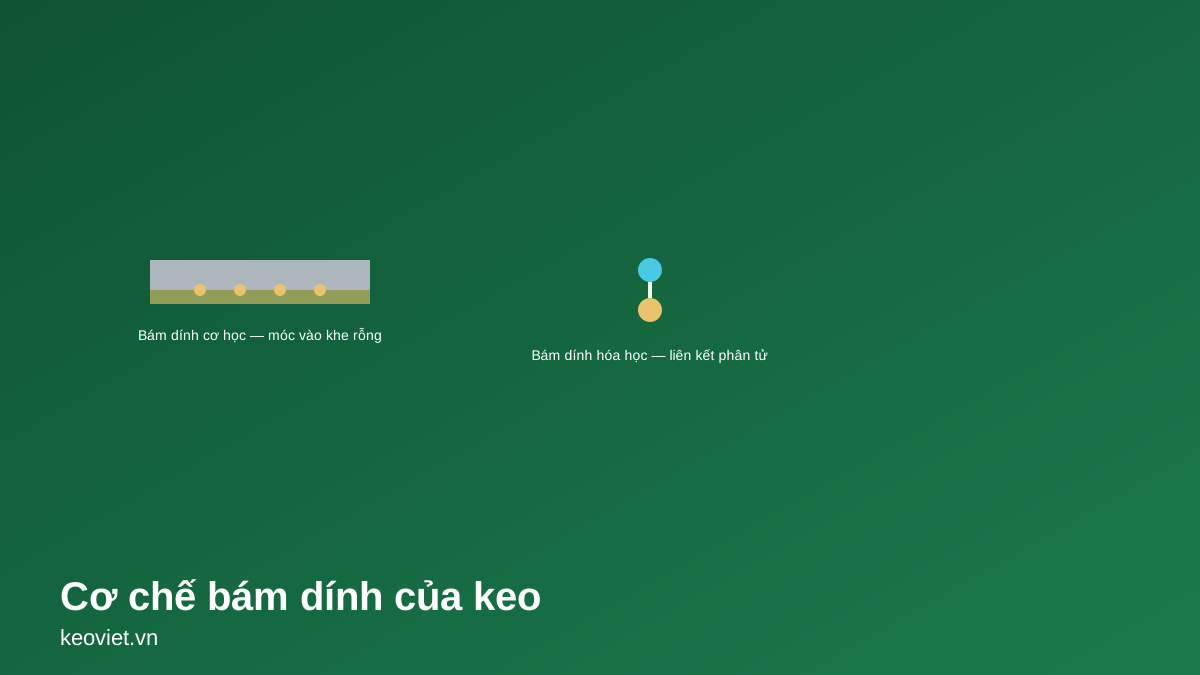
Bám dính của keo gồm bám cơ học (keo len vào khe nhỏ của bề mặt rồi đóng rắn khóa lại) và bám ở cấp phân tử (lực hút phân tử, liên kết hóa học). Mối dán thực tế thường kết hợp cả hai nên keo bám khác nhau tùy vật liệu (nguồn phân loại: đang cập nhật).
4 phút đọc
Bám dính cơ học hoạt động thế nào?
Bề mặt vật liệu — dù trông nhẵn bằng mắt thường — vẫn có vô số khe rỗng nhỏ li ti ở cấp độ hiển vi. Keo ở dạng lỏng chảy vào những khe này trước khi đóng rắn, tạo thành vô số 'móc gài' cơ học li ti giữ chặt bề mặt. Đây là lý do làm nhám bề mặt nhẵn bóng trước khi dán thường cải thiện độ bám — tăng diện tích và số lượng khe để keo len vào.
Cơ chế này giải thích vì sao bụi, dầu mỡ hay lớp sơn bong tróc làm giảm độ bám nghiêm trọng — lớp bẩn đó chặn keo tiếp cận các khe rỗng thật của vật liệu, khiến keo chỉ bám vào lớp bẩn lỏng lẻo thay vì bám vào vật liệu, xem chi tiết ở xử lý bề mặt trước khi dán keo cần làm gì.
Bám dính hóa học khác gì bám dính cơ học?
Ở cấp phân tử có hai mức cần tách: lực hút phân tử (hút vật lý, cần keo thấm ướt sát bề mặt) và liên kết hóa học thật (liên kết hóa trị giữa keo và bề mặt). Cả hai không dựa vào khe rỗng như bám cơ học. Đây là cách giải thích thường gặp cho việc epoxy — một nhựa nền trong keo 2 thành phần (AB) — bám tốt trên kim loại và một số loại nhựa; phản ứng giữa 2 thành phần là để keo đóng rắn. Nguồn kỹ thuật (tài liệu hãng/tiêu chuẩn) cho phần phân loại cơ chế bám dính trong bài: đang cập nhật.
Ngược lại, một số vật liệu như PP và PE khó hình thành liên kết hóa học vì năng lượng bề mặt thấp — keo thường chỉ bám yếu trên nhóm này, xem cơ chế đầy đủ ở vì sao nhựa PP và PE khó dán hơn các loại nhựa khác.
Vì sao hiểu cơ chế giúp chẩn đoán mối dán hỏng?
Mối dán bong sạch, mặt keo không mang theo gì của bề mặt vật liệu → thường là thất bại bám dính hóa học/thấm ướt (bề mặt không tương thích hoặc còn bẩn). Mối dán gãy mà keo còn phủ trên CẢ 2 mặt → vỡ ở giữa lớp keo: keo đã bám bề mặt tốt hơn sức bền của chính nó, nên nguyên nhân nằm ở bản thân lớp keo (chưa khô/chưa đóng rắn đủ, trộn sai tỷ lệ, hoặc chọn keo quá yếu cho tải) — không phải ở độ nhám bề mặt. Bong sạch chỗ này, dính keo chỗ kia thì bám dính mới hình thành từng phần: kiểm lại khâu làm sạch và lượng keo phủ.
Phân biệt 2 kiểu hỏng này là bước đầu tiên khi truy nguyên sự cố mối dán — một sai lầm hay gặp là đổi sang keo 'mạnh hơn' trong cùng nhóm khi vấn đề thật nằm ở bề mặt hoặc thao tác, không nằm ở bản thân sản phẩm, xem thêm ở dùng keo chuyên dụng ngoài việc nó được thiết kế cho. Bảng tra nhanh nhóm keo phù hợp theo từng loại vật liệu dán (gỗ, kim loại, nhựa, kính, vải…) gom ở các loại keo dán theo vật liệu — bảng tra chéo.
Câu hỏi thường gặp
Loại keo nào dựa chủ yếu vào bám dính cơ học?
Không có loại keo nào chỉ dựa vào một cơ chế: nền xốp như gỗ, giấy có nhiều thớ và khe nên phần bám cơ học đóng góp nhiều hơn, vì vậy mối dán trên nền này nhạy với làm sạch và xử lý bề mặt. Nguồn kỹ thuật cho mức đóng góp của từng cơ chế theo từng loại keo: đang cập nhật.
Có thể tăng bám dính hóa học bằng cách nào?
Với vật liệu năng lượng bề mặt thấp, cần xử lý bề mặt (tăng năng lượng bề mặt) hoặc dùng hệ keo được pha riêng cho nhóm vật liệu đó — khó 'ép' bám dính hóa học hình thành trên vật liệu vốn không tương thích chỉ bằng cách đổi keo.
Với cặp vật liệu của tôi thì keo bám dính theo cơ chế nào, chọn loại gì?
Cơ chế bám dính phụ thuộc vật liệu và điều kiện làm việc: nền xốp (gỗ, giấy) nghiêng về bám cơ học, còn nhựa năng lượng bề mặt thấp như PP, PE cần cách xử lý riêng. Để chọn loại keo, hãy gửi hai vật liệu cần ghép, môi trường dùng và cách xử lý bề mặt hiện tại; thông số từng mã xem tài liệu kỹ thuật.
Bài liên quan
Nội dung kỹ thuật: Nguyễn Đỗ Tùng
Cập nhật 08/10/2026