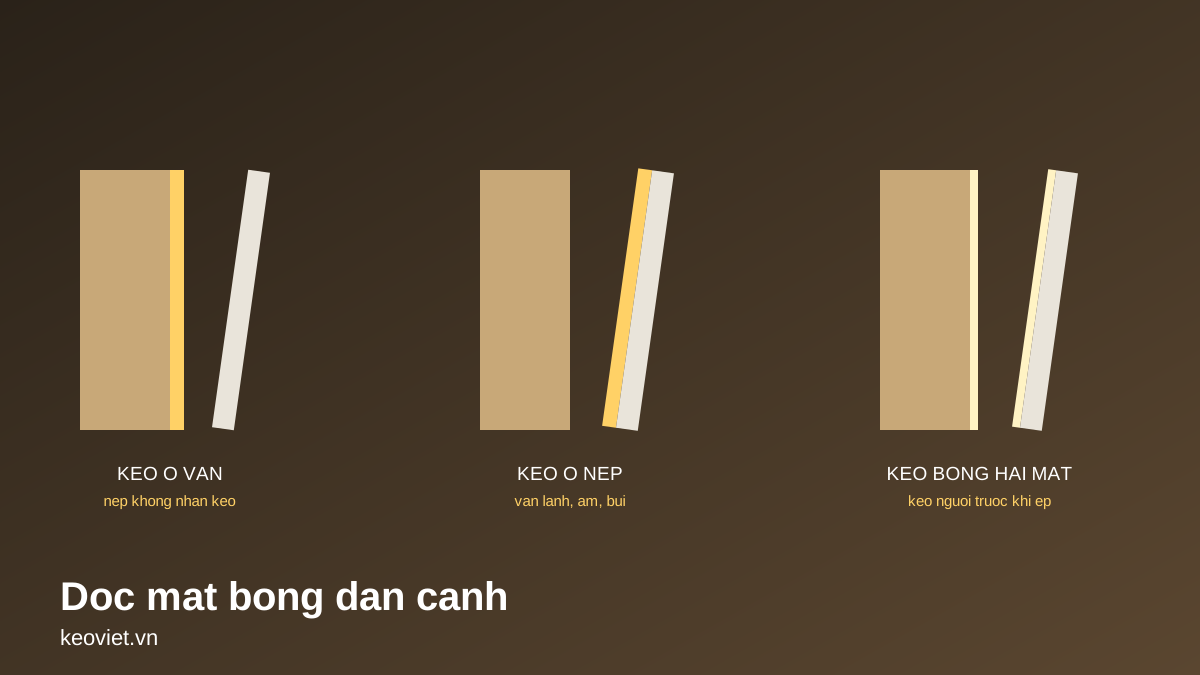
Dán cạnh vừa ra máy đã hở mép, bóc ra được — nhìn mặt bong biết lỗi ở đâu
Bóc thử một đoạn nẹp rồi nhìn keo nằm ở đâu. Keo bám hết lên ván, mặt sau nẹp sạch: nẹp không nhận keo, hoặc keo nguội. Keo bám hết lên nẹp, cạnh ván sạch: ván lạnh, ẩm hoặc bụi. Keo có cả hai mặt nhưng bóng, không ăn vào: keo đã nguội trước khi ép. Mỗi kiểu một khâu.
8 phút đọc
Bung ngay khi ra máy khác gì bong sau vài tháng?
Hai sự cố trông giống nhau — nẹp tách khỏi cạnh ván — nhưng nguyên nhân nằm ở hai chỗ khác nhau. Cạnh bong sau vài tháng sử dụng là mối dán đã hình thành nhưng yếu dần — do một trong bốn nguyên nhân: thi công sai nhiệt độ, chọn nhầm dòng keo cho môi trường ẩm như bếp, nhà tắm, ép chưa đủ lực/thời gian, hoặc bề mặt ván chưa sạch — chi tiết ở cạnh dán bị bong sau vài tháng.
Còn nẹp vừa ra khỏi máy đã hở mép, hoặc cầm tay bóc ra được cả đoạn, thì mối dán chưa bao giờ hình thành. Lỗi nằm giữa lúc con lăn phết keo lên cạnh ván và lúc con lăn ép đè nẹp xuống. Tin tốt là loại lỗi này để lại dấu vết khá rõ trên chính mặt bong.
Tài liệu kỹ thuật keo dán cạnh của REHAU liệt kê các yếu tố quyết định độ bám: nhiệt độ và độ ẩm của ván, nhiệt độ, độ ẩm và luồng gió trong xưởng, và loại thiết bị — và khuyên chạy thử trước khi sản xuất loạt. Mặt bong cho biết yếu tố nào đang hỏng.
Họ keo EVA nóng chảy dùng cho dán cạnh có trang tổng hợp riêng là keo EVA.
Xưởng đang vận hành dây chuyền dán cạnh có thể xem thêm trang ngành xưởng gỗ, nội thất.
Keo bám hết lên cạnh ván, mặt sau nẹp sạch trơn — lỗi ở đâu?
Keo bám được ván nhưng nẹp không giữ keo. Có hai hướng phải kiểm: keo được lăn lên ván, nên nếu keo đã nguội hoặc quá thời gian mở trước khi nẹp ép tới thì mặt sau nẹp cũng tách sạch (kiểm như mục keo nguội bên dưới); hoặc nẹp không nhận keo. Với hướng thứ hai và nẹp nhựa, câu hỏi đầu tiên là lớp lót mặt sau. Tài liệu kỹ thuật nẹp PVC của REHAU ghi mặt sau nẹp được phủ một lớp lót để bảo đảm nẹp bám vào ván và cho phép dùng với các loại keo nóng chảy phù hợp — nghĩa là chính lớp lót là thứ keo bám vào, không phải mặt nhựa trần.
Vì vậy khi keo tách sạch khỏi mặt sau nẹp, kiểm tra theo thứ tự: nẹp có lớp lót không, lớp lót có tương thích với dòng keo đang chạy không, và nẹp đã được bảo quản thế nào. Cùng tài liệu đó ghi điều kiện bảo quản nẹp: khô, sạch, không có hơi dung môi, tránh ánh sáng, và nẹp lưu kho lâu phải chạy thử trước khi sản xuất loạt.
Đổi lô nẹp mới mà lỗi xuất hiện là một dấu hiệu đáng chú ý — dù cùng nhà cung cấp. Đó là lý do nên chạy thử lại mỗi khi đổi lô nẹp, như đã nêu ở quy trình dán cạnh MDF từ A đến Z.
Keo bám hết lên nẹp, cạnh ván sạch — lỗi ở đâu?
Ngược lại với trường hợp trên: keo theo nẹp đi, cạnh ván gần như không giữ lại gì. Keo không làm ướt được cạnh ván. Ba nguyên nhân thường gặp: ván lạnh, ván ẩm, và cạnh ván có bụi hoặc sơ gỗ xơ do lưỡi cắt cùn.
Ván lạnh hút nhiệt khỏi lớp keo mỏng ngay khi chạm, keo đông lại trên mặt cạnh trước khi kịp ăn vào thớ. Đây là lý do nhiệt độ ván là một trong các yếu tố tài liệu REHAU liệt kê, và TDS mã CF-6290 ghi riêng một khoảng nhiệt độ môi trường thi công, từ 20 đến 45 °C, bên cạnh nhiệt độ nồi keo. Ván vừa chuyển từ kho lạnh vào máy thì nên để ván về nhiệt độ xưởng trước.
Cạnh cắt xơ hoặc còn bụi thì keo bám vào lớp bụi chứ không bám vào ván — bóc ra sẽ thấy mặt keo lẫn bột gỗ mịn. Kiểm tra lưỡi cắt và khâu làm sạch trước con lăn keo.
Keo có trên cả hai mặt nhưng bóng, không ăn vào — lỗi ở đâu?
Keo được phết đủ, có mặt trên cả nẹp lẫn ván, nhưng mặt keo bóng, tách ra gọn như hai miếng nhựa đặt chồng — không có vết rách, không kéo theo thớ gỗ. Keo đã nguội và se lại trước khi con lăn ép tới.
Nguyên nhân nằm ở quãng thời gian từ lúc phết keo tới lúc ép: nhiệt độ keo tại con lăn thấp hơn nhiệt độ cài đặt, tốc độ băng tải chậm so với thời gian mở của keo, khoảng cách con lăn keo tới con lăn ép quá xa, hoặc gió lùa vào vùng dán. Nhiệt độ ghi trên đồng hồ nồi không chắc là nhiệt độ thật tại con lăn — cách đọc và kiểm tra ở nhiệt độ nóng chảy ảnh hưởng gì tới mối dán.
Nếu dùng dòng keo có thời gian mở ngắn cho máy chạy chậm, keo dễ nguội sớm. Thời gian mở khác nhau thế nào giữa dòng dán cạnh và dòng bọc profile, và vì sao không nên đổi qua lại, ở vì sao không dùng keo dán cạnh để bọc profile.
| Mặt bong trông thế nào | Khâu đang hỏng | Kiểm tra gì trước |
|---|---|---|
| Keo nằm hết trên ván, mặt sau nẹp sạch | Keo nguội/quá thời gian mở trước khi ép, hoặc nẹp không nhận keo | Kiểm hai hướng: nhiệt độ thật tại con lăn, tốc độ, khoảng cách, gió lùa; và lớp lót mặt sau nẹp, tương thích với dòng keo, lô nẹp, cách bảo quản |
| Keo nằm hết trên nẹp, cạnh ván sạch hoặc lẫn bột gỗ | Keo không làm ướt được ván | Nhiệt độ ván, độ ẩm ván, lưỡi cắt và khâu làm sạch |
| Keo trên cả hai mặt, bóng, tách gọn | Keo nguội trước khi ép | Nhiệt độ thật tại con lăn, tốc độ, khoảng cách, gió lùa |
| Keo đứt đoạn, có chỗ không có keo | Phết thiếu keo | Lượng keo, con lăn keo, keo trong nồi còn đủ |
| Bóc ra kéo theo thớ gỗ | Mối dán đạt | Nếu vẫn hở mép thì xem lực ép và độ thẳng cạnh ván |
Đọc mặt bong trên vài mẫu bóc thử cùng một ca, không kết luận từ một mẫu.
Chỉnh xong rồi, kiểm tra lại thế nào cho chắc?
Chạy vài tấm thử, để nguội, bóc thử ở đầu, giữa và cuối tấm — mối dán hỏng ở đầu tấm mà giữa tấm tốt thường là vấn đề thời điểm và nhiệt, còn hỏng đều cả tấm thường là vấn đề vật liệu. Cách thử tải và đọc kiểu bong một cách có hệ thống ở kiểm tra mối dán đạt chưa — cách thử tại xưởng.
Khi lỗi lặp lại dù đã chỉnh máy, xét lại dòng keo: EVA và PUR khác nhau về nhiệt độ làm việc, thời gian mở và yêu cầu thiết bị, xem keo PUR và EVA khác nhau thế nào. Chọn nhóm keo cho dây chuyền gỗ theo loại ván và công đoạn ở trang chọn keo dán gỗ công nghiệp; các dòng keo nóng chảy cho máy dán cạnh ở trang keo nóng chảy.
Câu hỏi thường gặp
Tăng nhiệt độ nồi keo có chữa được nẹp hở mép không?
Chỉ khi lỗi đúng là keo nguội hoặc quá thời gian mở trước khi ép. Keo nằm hết trên ván và mặt sau nẹp sạch có thể do hai hướng: keo được lăn lên ván nên nếu nó nguội trước khi nẹp ép tới thì nẹp cũng tách sạch — kiểm nhiệt độ thật tại con lăn, tốc độ, khoảng cách, gió lùa; hoặc lớp lót mặt sau nẹp không hợp dòng keo. Kiểm cả hai trước khi chỉnh nhiệt, vì tăng nhiệt khi lỗi nằm ở nẹp chỉ làm keo xuống cấp nhanh trong nồi.
Chỉ đầu tấm bị hở, giữa tấm vẫn tốt là do đâu?
Thường liên quan thời điểm và nhiệt ở đầu tấm: keo tại con lăn chưa đủ nhiệt khi tấm đầu đi vào, hoặc lực ép ở đầu tấm chưa ổn định. Bóc thử ở đầu, giữa, cuối tấm để so mặt bong.
Đổi lô nẹp mới thì bị hở mép, lô cũ không bị — có phải do keo?
Nên nghi ở lô nẹp trước: lớp lót mặt sau hoặc cách bảo quản. Bóc thử — nếu mặt sau nẹp sạch keo thì hỏi nhà cung cấp nẹp về lớp lót và chạy thử lô nẹp đó trước khi sản xuất loạt.
Ván vừa chuyển từ kho lạnh vào máy dán cạnh có làm nẹp hở mép không?
Có thể. Ván lạnh hút nhiệt khỏi lớp keo mỏng ngay khi chạm, keo đông lại trước khi kịp ăn vào thớ, nên mặt bong thường là keo nằm hết trên nẹp còn cạnh ván sạch. Để ván về nhiệt độ xưởng trước khi chạy.
Mã dùng cho việc này
Nguồn số liệu:
- REHAU — RAUBOND hot melt adhesives, Technical information for edgeband application (na.rehau.com), truy cập 21/09/2026
- REHAU — RAUKANTEX PVC, Technical information, truy cập 21/09/2026
- TDS mã CF-6290, phát hành 22/05/2023
Bài liên quan
Nội dung kỹ thuật: Nguyễn Đỗ Tùng
Cập nhật 09/10/2026