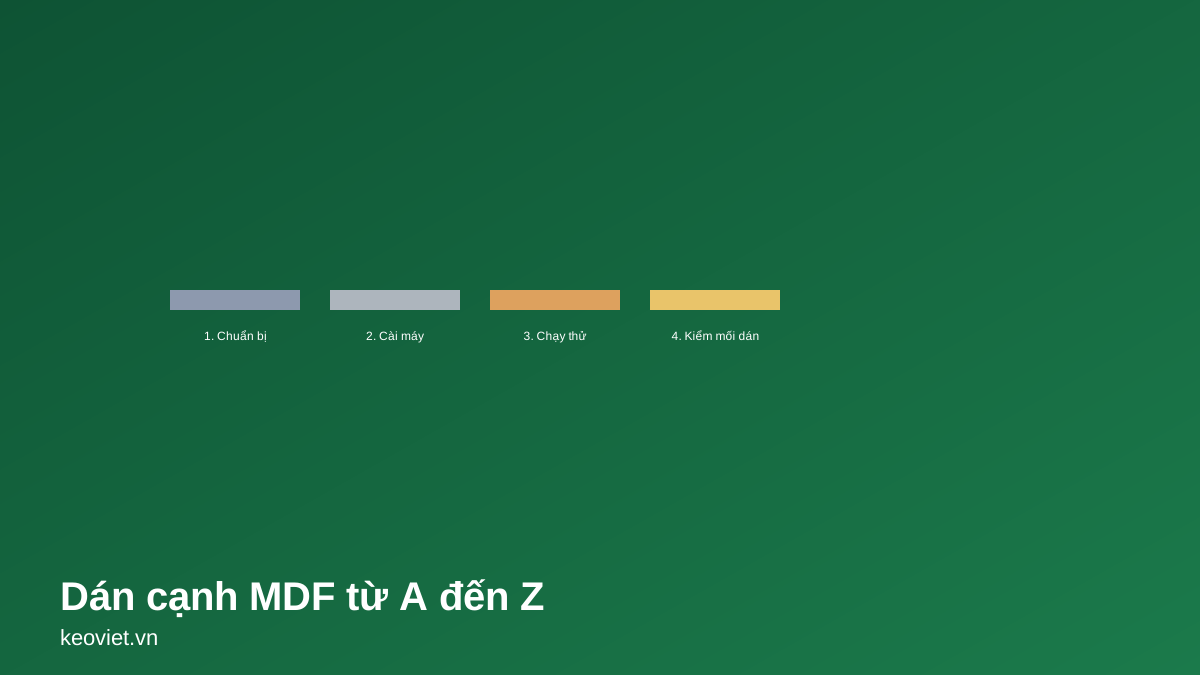
Dán cạnh MDF từ A đến Z — quy trình đầy đủ
Quy trình dán cạnh MDF gồm 5 bước: chuẩn bị (kiểm ván, chỉ cạnh, đặt nhiệt độ nồi theo dòng keo), cài máy (nạp keo, chờ đạt nhiệt độ vận hành), chạy thử mẫu, kiểm mối dán trong ca, rồi dừng ca và vệ sinh theo TDS. Bỏ qua chạy thử dễ khiến lỗi hàng loạt bị phát hiện muộn.
5 phút đọc
Quy trình gồm mấy bước chính?
Bước 1 — Chuẩn bị
Kiểm tra ván MDF không cong vênh, mép cạnh phẳng và sạch bụi trước khi đưa vào máy. Kiểm tra chỉ cạnh (PVC/ABS/veneer) đúng độ dày và cuộn đều, không bị gấp nếp. Cài đặt nhiệt độ nồi keo theo đúng khuyến nghị của dòng keo đang dùng — quá thấp keo không chảy đều, quá cao keo phân hủy nhanh, xem dấu hiệu nồi bắt đầu đóng cặn cần xử lý sớm.
Bước 2 — Cài máy
Nạp keo hot melt (dạng hạt/khối) vào nồi keo, chờ đạt đúng nhiệt độ vận hành trước khi chạy — chạy khi keo chưa đạt nhiệt độ khiến lớp keo không đều. Với keo PUR CF-6290 dán cạnh, lưu ý TDS mã CF-6290 ghi PUR phản ứng với hơi ẩm không khí, nên cần đậy kín nắp thùng khi không dùng để keo không đông cứng dần. Lý do dán cạnh dùng hot melt thay vì keo sữa PVAc quen thuộc — cần giữ vị trí ngay khi nẹp ra khỏi con lăn ép, không chờ nước thoát được — nằm ở keo dán gỗ nhanh khô, chọn PVAc hay hot melt.
Bước 3 — Chạy thử
Chạy vài tấm mẫu trước khi vào lô lớn — kiểm mối dán mẫu đạt tiêu chí (không hở mép, không sống keo, chỉ cạnh bám chắc) trước khi tiếp tục. Đây là bước hay bị bỏ qua khi vội, nhưng phát hiện lỗi ở bước này rẻ hơn nhiều so với phát hiện sau khi đã dán hết cả lô. Khi mẫu thử bị hở mép ngay hoặc bóc ra được dễ dàng, cách đọc mặt bong để biết lỗi nằm ở nẹp, ở ván hay ở nhiệt độ keo được trình bày ở dán cạnh vừa ra máy đã hở mép, bóc ra được — nhìn mặt bong biết lỗi ở đâu.
Bước 4 — Kiểm mối dán
Kiểm tra định kỳ trong suốt ca chạy, không chỉ ở đầu ca — nhiệt độ nồi có thể trôi dần, hoặc chỉ cạnh có thể lệch cuộn giữa chừng. Dấu hiệu mối dán chưa đạt và cách chẩn đoán ở vì sao keo bị bong — tổng hợp nguyên nhân theo nhóm.
Bước 5 — Dừng ca, đổi keo và vệ sinh
Quy trình chưa xong khi tắt máy. Với PUR, TDS mã CF-6290 (22/05/2023) ghi: không trộn lẫn với keo khác (kể cả PUR khác model) trong cùng nồi/khay, và đậy kín nắp thùng khi không dùng vì PUR phản ứng với hơi ẩm không khí. TDS CF-6290 không có mục riêng cho dừng máy lâu; mục này có ở TDS mã CF-6313 (keo bọc profile, cùng ngày phát hành): khi ngừng máy lâu, rửa khay/đường dẫn bằng dung dịch tẩy chuyên dụng, tắt gia nhiệt, để nguội hẳn; khi đổi sang keo khác, vệ sinh khay bằng cách cạo/lau sạch chứ không xả keo mới đè lên keo cũ; khi nghỉ ca đêm, bịt kín đầu dao gạt bằng sáp hoặc mỡ khoáng khan (không lẫn nước), bước không nên bỏ; với máy dán cạnh, đối chiếu thêm hướng dẫn của nhà sản xuất máy. Vì sao giữ nồi PUR nóng không tải qua giờ nghỉ sinh cặn không tan lại, và cách vệ sinh nồi, ở keo đóng cặn trong nồi.
Vì sao cạnh MDF bong sau vài tháng, phòng tránh ở từng bước ra sao?
Bong cạnh sau vài tháng thường bắt nguồn từ bước chuẩn bị (bề mặt chưa sạch), bước cài máy (nhiệt độ sai, ép chưa đủ lực/thời gian) hoặc chọn dòng keo chưa hợp môi trường dùng (ví dụ khu ẩm) — xem các nguyên nhân chi tiết ở bong cạnh sau vài tháng. So sánh EVA và PUR để chọn đúng dòng cho quy trình của xưởng ở EVA và PUR khác nhau ở đâu về bản chất hóa học. Phần nền tảng về hot melt nằm ở keo hot melt là gì, còn góc nhìn từ xưởng gỗ thực tế thì đọc ứng dụng dán cạnh gỗ nội thất — xưởng gỗ/MDF.
Dòng EVA được nhắc trong phần này có trang nhóm riêng, đó là keo nóng chảy EVA.
Câu hỏi thường gặp
Có cần chạy thử lại mỗi khi đổi lô chỉ cạnh không?
Nên chạy thử lại — lô chỉ cạnh khác nhau (kể cả cùng nhà cung cấp) đôi khi có sai lệch nhỏ về độ dày hoặc bề mặt, ảnh hưởng tới kết quả dán dù quy trình máy không đổi.
Bao lâu nên kiểm tra mối dán 1 lần trong ca chạy?
Tùy quy mô sản xuất, nhưng nên kiểm theo mốc cố định do xưởng tự đặt (ví dụ mỗi lần thay cuộn chỉ cạnh hoặc mỗi lần châm keo vào nồi) thay vì chỉ kiểm đầu ca — phát hiện lỗi giữa ca sớm giúp tránh cả lô lớn bị lỗi giống nhau.
Nhiệt độ nồi keo khi dán cạnh MDF nên lấy theo nguồn nào?
Lấy theo khuyến nghị của dòng keo đang dùng, đọc trên TDS của đúng mã, không dùng chung một mức cho mọi loại keo: quá thấp keo không chảy đều, quá cao keo phân hủy nhanh. Nên chạy thử mẫu trước khi vào lô lớn; các thông số của máy như tốc độ, áp lực ép thì theo hướng dẫn của hãng máy.
Mã sản phẩm nào của keoviet.vn dùng cho việc này?
Bài liên quan
Nội dung kỹ thuật: Nguyễn Đỗ Tùng
Cập nhật 08/10/2026