Thời gian mở (open time) của keo hot melt là gì — vì sao quan trọng?
Thời gian mở là khoảng thời gian sau khi bôi keo mà keo vẫn đủ dính để ép hai bề mặt tạo liên kết tốt. Quá ngắn so với nhịp máy khiến keo đông trước khi kịp ép/căn chỉnh, mối dán yếu hoặc lệch. Quá dài so với nhịp máy khiến mối dán chưa đủ lực giữ khi đã ra…
5 phút đọc
Thời gian mở là gì, đo từ lúc nào tới lúc nào?
Thời gian mở (open time) của keo hot melt được tính từ lúc keo được bôi lên bề mặt cho tới lúc keo mất đủ độ dính cần thiết để tạo liên kết bền khi ép hai bề mặt lại với nhau. Trong khoảng thời gian này, thợ hoặc máy cần hoàn thành việc căn chỉnh vị trí và ép chặt hai bề mặt. Khái niệm này cũng áp dụng cho các ứng dụng hot melt khác ngoài ngành gỗ, ví dụ quét keo dọc gáy trong đóng gáy sách công nghiệp — nhưng mốc thời gian cụ thể khác hẳn theo từng máy và từng dòng keo, không suy từ TDS ngành gỗ sang, xem sách đóng gáy keo bị bung gáy, rụng trang — nguyên nhân do đâu.
Nhiệt độ xưởng làm thời gian mở thực tế lệch khỏi số TDS thế nào?
Xưởng lạnh làm lớp keo nóng chảy nguội nhanh hơn trên phôi, nên thời gian mở thực tế ngắn lại so với số ghi trên TDS; xưởng nóng thì ngược lại. Vì vậy TDS ghi kèm dải nhiệt độ môi trường cho phép: CF-6290 là 20-45°C, CF-6313 là 25-45°C (TDS Confay, phát hành 22/05/2023) — cách đọc số cho đúng ở đọc TDS keo, 3 chỗ dễ so sai. Xưởng xuống dưới dải này thì điều chỉnh quy trình (sấy phôi, che gió lùa) trước khi nghĩ tới đổi keo; keoviet.vn chưa có TDS cho biến thể PUR điều chỉnh theo khí hậu của mã nào — đang cập nhật.
Thời gian mở ngắn thì có phải lúc nào cũng là nhược điểm?
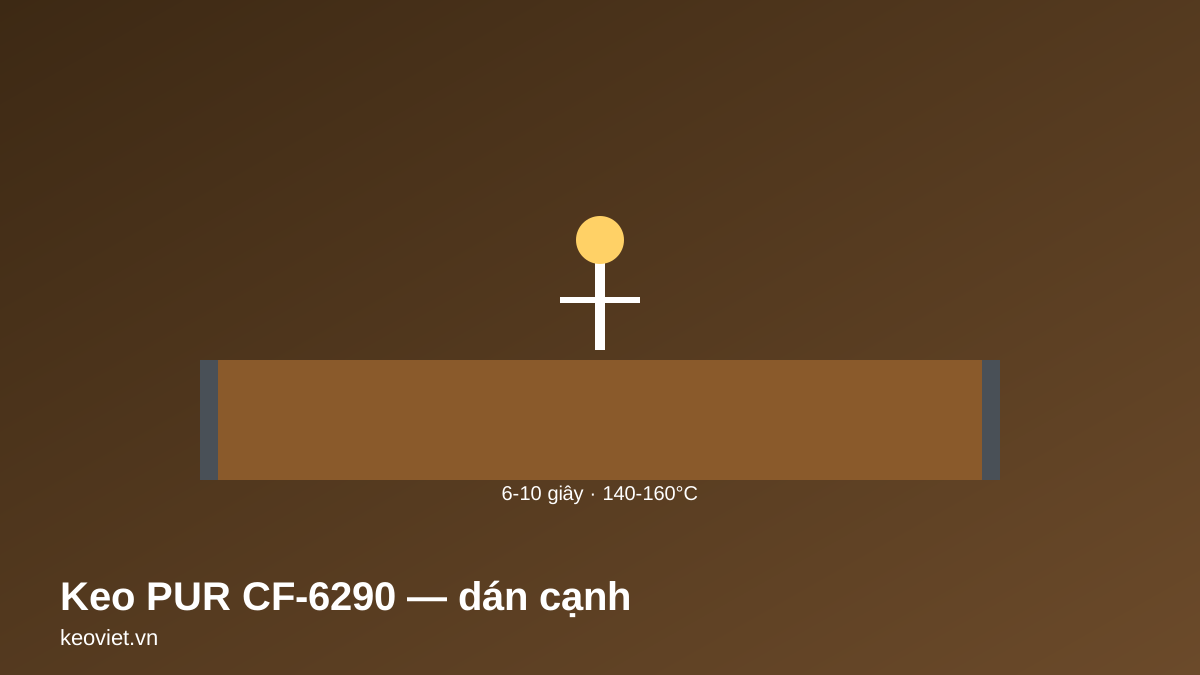
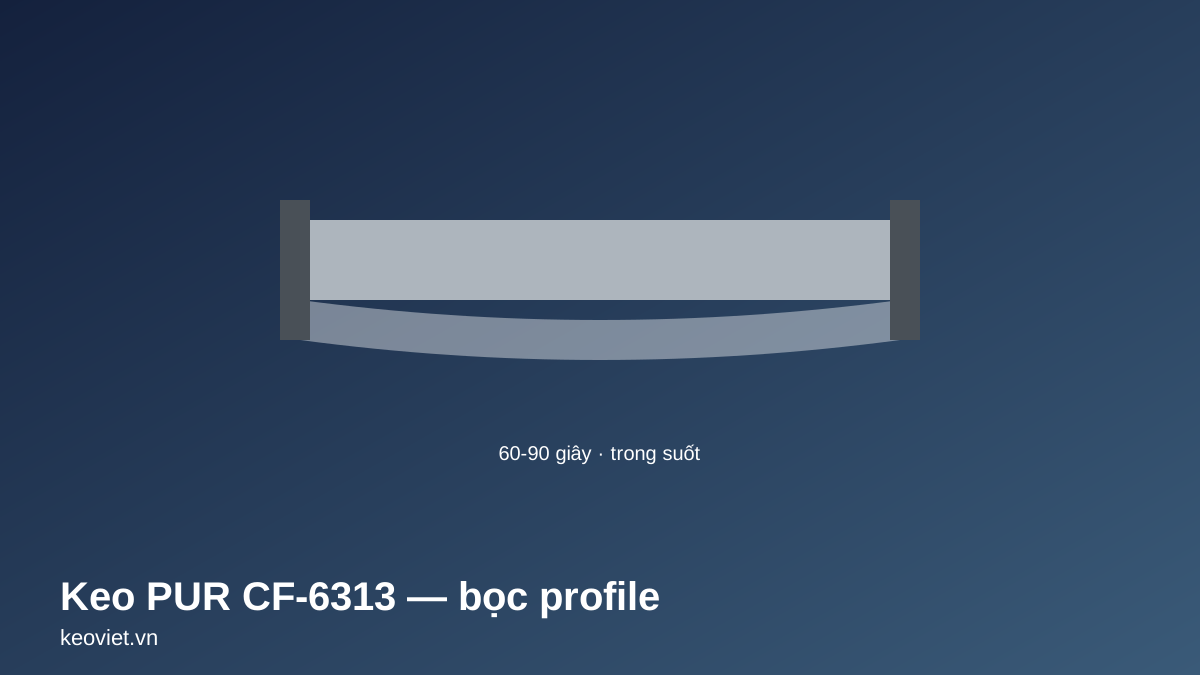
Không. Thời gian mở đi cùng nhiệt độ thi công, xem nhiệt độ nóng chảy ảnh hưởng mối dán. Với dòng keo thiết kế cho thời gian mở ngắn như CF-6290 (6-10 giây theo TDS Confay 22/05/2023, dùng cho máy dán cạnh thẳng), keo đông gần như ngay sau khi qua con lăn ép — đây là lợi thế cho máy chạy liên tục, nơi phôi được ép ngay sau khi bôi keo mà không cần chờ căn chỉnh thủ công. Ngược lại, máy bọc profile cần thời gian mở dài (CF-6313: 60-90 giây) để màng kịp ôm biên dạng — thời gian mở ngắn là lợi thế chỉ khi đúng loại máy.
Làm sao biết xưởng của mình cần loại thời gian mở nào?
Dây chuyền tự động, ép ngay sau khi bôi keo mà không cần căn chỉnh tay: nên chọn thời gian mở ngắn để tối đa tốc độ sản xuất — chọn nhầm dòng ở đây là ca kinh điển, xem vì sao không dùng keo dán cạnh để bọc profile. Thi công thủ công, cần thời gian căn chỉnh vị trí bằng tay: nên chọn thời gian mở vừa hoặc dài hơn, tùy theo tay nghề thợ và nhiệt độ thực tế của xưởng tại thời điểm thi công.
Ví dụ thực tế: thời gian mở của 2 mã PUR cho 2 loại máy
Số liệu TDS gốc của 2 dòng PUR cùng hãng (Confay, phát hành 22/05/2023) cho thấy rõ vì sao thời gian mở PHẢI thiết kế theo đúng ứng dụng: CF-6290 (dán cạnh, máy dán cạnh thẳng) có thời gian mở chỉ 6-10 giây, trong khi CF-6313 (bọc profile, máy bọc PVC) có thời gian mở tới 60-90 giây — khác nhau rất xa dù 2 model CÙNG là PUR, CÙNG một hãng.
Nguyên nhân nằm ở cách vận hành của 2 loại máy: máy dán cạnh thẳng chạy liên tục ở tốc độ cấp phôi 10–30 m/phút, ván gỗ đi qua liên tục không dừng — keo cần đông gần như ngay lập tức để mối dán không bị trôi trước khi ra khỏi vùng ép. Máy bọc profile lại cần bọc một lớp màng PVC ôm khít quanh biên dạng cong phức tạp (gỗ nhựa WPC, đá nhựa SPC, nhôm định hình) — thao tác này cần thời gian định hình dài hơn nhiều so với ép phẳng một đường thẳng.
Bài học rút ra (khác với chuyện PUR đông trong máy khi dừng ca, vốn là bài toán bịt kín nồi keo): không thể dùng chung 1 loại PUR cho cả 2 máy dù cùng là 'keo dán cạnh PUR' nói chung — dùng nhầm CF-6290 (thời gian mở ngắn) cho máy bọc profile sẽ khiến keo đông trước khi màng PVC kịp ôm hết biên dạng cong; ngược lại dùng CF-6313 (thời gian mở dài) cho máy dán cạnh tốc độ cao sẽ làm mối dán chưa kịp đông đã ra khỏi vùng ép, dễ bị trôi/lệch. Xem thông số (giá: liên hệ) tại Keo PUR CF-6290 — dán cạnh (máy dán cạnh thẳng).
Câu hỏi thường gặp
Thời gian mở có thay đổi theo độ dày lớp keo bôi ra không?
Về nguyên tắc vật lý, lớp keo bôi dày giữ nhiệt lâu hơn nên thời gian mở thực tế thường dài hơn số ghi trên TDS (điều kiện đo: theo TDS từng mã); ngược lại lớp keo mỏng nguội nhanh hơn nên thời gian mở thực tế ngắn hơn số công bố. Mức chênh lệch cụ thể theo độ dày: chưa có TDS đo riêng — đang cập nhật.
Nhiệt độ phòng xưởng có ảnh hưởng thời gian mở hay chỉ nhiệt độ máy mới quan trọng?
Cả hai đều ảnh hưởng nhưng theo cách khác nhau: nhiệt độ máy (nhiệt độ xử lý) quyết định trạng thái keo lúc chảy ra khỏi máy, còn nhiệt độ xưởng (nhiệt độ môi trường xung quanh) quyết định tốc độ keo nguội đi sau đó — ảnh hưởng trực tiếp tới thời gian mở thực tế tại hiện trường thi công.
Sản phẩm thật đang cung cấp
Nguồn số liệu:
- TDS Confay CF-6290/CF-6313, phát hành 22/05/2023
Bài liên quan
Cập nhật lần cuối: 2026-08-12