Chi phí keo trên mỗi sản phẩm — cơ cấu giá thành
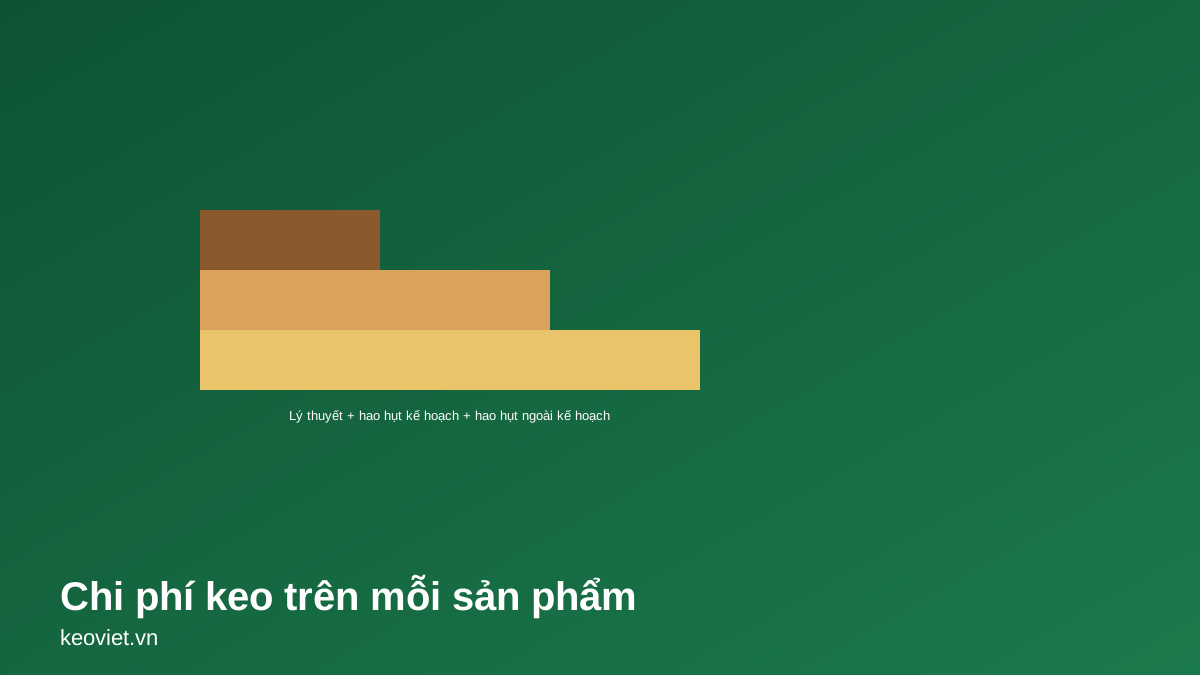
Chi phí keo trên mỗi sản phẩm gồm 3 phần: lượng keo trong mối dán, hao hụt có kế hoạch (dư khi thi công, bám dụng cụ), và hao ngoài kế hoạch (mẻ hỏng). Chỉ tính phần đầu khi lập giá thành thường khiến chi phí thật cao hơn dự tính, nên cần đo hao hụt tại xưởng.
4 phút đọc
Vì sao chỉ tính lượng keo lý thuyết là chưa đủ?
Định mức trên TDS (ví dụ g/m² trên TDS PUR CF-6290 — cùng CF-6313 là hai mã duy nhất keoviet.vn có TDS gốc) là lượng keo khuyến nghị trải lên mối dán; TDS không nói định mức đó đã gồm hay chưa gồm phần dư ra khi bôi, phần bám lại đầu phun/con lăn, hay phần bỏ đi khi đổi màu/đổi loại — nên coi các phần đó là khoản phải đo riêng tại xưởng. Với dây chuyền tốc độ cao, phần hao hụt có kế hoạch này có thể chiếm tỷ trọng đáng kể trong tổng lượng keo tiêu thụ mỗi ca, xem định mức thật của PUR dán cạnh ở định mức keo PUR bao nhiêu g/m² — cách tính lượng keo cần mua.
Chi phí keo thật trên mỗi sản phẩm tính theo công thức nào?
Công thức: (lượng keo lý thuyết mỗi sản phẩm + phần hao hụt có kế hoạch mỗi sản phẩm) × đơn giá keo, cộng thêm phần phân bổ của hao hụt ngoài kế hoạch (mẻ hỏng chia đều cho số sản phẩm đạt trong kỳ). Ví dụ minh hoạ công thức (không phải số đo của xưởng nào): TDS mã CF-6290 ghi định mức 140-150 g/m² trên ván dăm; nếu xưởng dán cạnh cân keo đầu và cuối ca rồi chia cho diện tích cạnh đã dán mà ra mức cao hơn định mức đó, phần chênh có thể là hao hụt cần cộng vào giá thành, không nên bỏ qua như sai số.
Đo lượng keo tiêu thụ THẬT (cân bao keo trước/sau ca, chia cho sản lượng ra trong ca) là cách xác nhận chính xác hơn tính theo lý thuyết — đặc biệt hữu ích khi so sánh hiệu quả giữa các dòng keo có giá khác nhau, xem thêm cách so sánh đúng ở keo rẻ và keo tốt — chi phí thật gồm hao hụt và lỗi.
Hao hụt ngoài kế hoạch nên phân bổ thế nào?
Mẻ hỏng do đóng cặn, do lỗi thao tác, hay do đổi loại keo giữa ca cần được ghi nhận và phân bổ vào giá thành chung thay vì bỏ qua như một khoản lẻ tẻ — cộng dồn theo tháng có thể lộ ra khoản lớn hơn tưởng tượng ban đầu. Vệ sinh máy đúng cách khi đổi loại keo giúp giảm phần hao hụt này, xem vệ sinh máy dán keo sau ca và khi đổi loại keo. Sự cố đóng cặn cũng góp phần vào hao hụt ngoài kế hoạch, xem dấu hiệu nào cho thấy nồi bắt đầu đóng cặn cần xử lý sớm. Để gắn khoản hao hụt này với đúng loại keo đang dùng, hãy xem cách chia nhóm theo từng việc ở keo công nghiệp theo từng việc.
Câu hỏi thường gặp
Có công cụ nào tính tự động chi phí keo trên mỗi sản phẩm không?
keoviet.vn chưa có công cụ tính tự động — nhưng công thức trong bài áp dụng được bằng bảng tính đơn giản, chỉ cần đo được lượng keo tiêu thụ thật và sản lượng tương ứng.
Nên đo hao hụt theo ca hay theo tháng?
Nên đo theo ca để phát hiện sớm bất thường (ví dụ 1 ca hao hụt cao bất thường do lỗi máy), nhưng tổng hợp theo tháng để có số liệu ổn định hơn cho việc tính giá thành, vì hao hụt từng ca có thể dao động.
Làm sao giảm hao hụt keo trên mỗi sản phẩm?
Bắt đầu từ hao hụt có kế hoạch vì đo được ngay: cân bao keo trước và sau ca rồi chia cho sản lượng để biết mức thật, sau đó tìm khâu thải nhiều nhất như keo bám đầu phun hoặc con lăn, đổi loại keo giữa ca, mẻ hỏng do đóng cặn. Vệ sinh đúng khi đổi loại keo và xử lý sớm dấu hiệu đóng cặn là hai hướng giảm hao hụt mà các bài liên quan đã nêu.
Bài liên quan
Nội dung kỹ thuật: Nguyễn Đỗ Tùng
Cập nhật 08/10/2026