Keo dán gỗ công nghiệp — chọn mã theo ván MDF, HDF, MFC và công đoạn
Keo dán gỗ công nghiệp (keo dán gỗ) xếp theo loại ván (MDF, HDF, MFC, ván ép, gỗ xẻ thanh) và theo công đoạn để chọn đúng mã. Dán cạnh dùng keo nóng chảy (EVA, PUR): PUR có TDS mã CF-6290, EVA chưa có TDS. Ghép thanh và ép mặt dùng keo sữa. Không mã nào dùng chung cho mọi việc.
Trang này để tra mã; còn cách chọn theo cấp chịu ẩm D1-D4 và theo nơi lắp đặt được giải thích ở keo gắn gỗ theo cấp chịu ẩm D1-D4.
Cần tư vấn đúng mã keo cho dây chuyền của bạn?
Nhận báo giá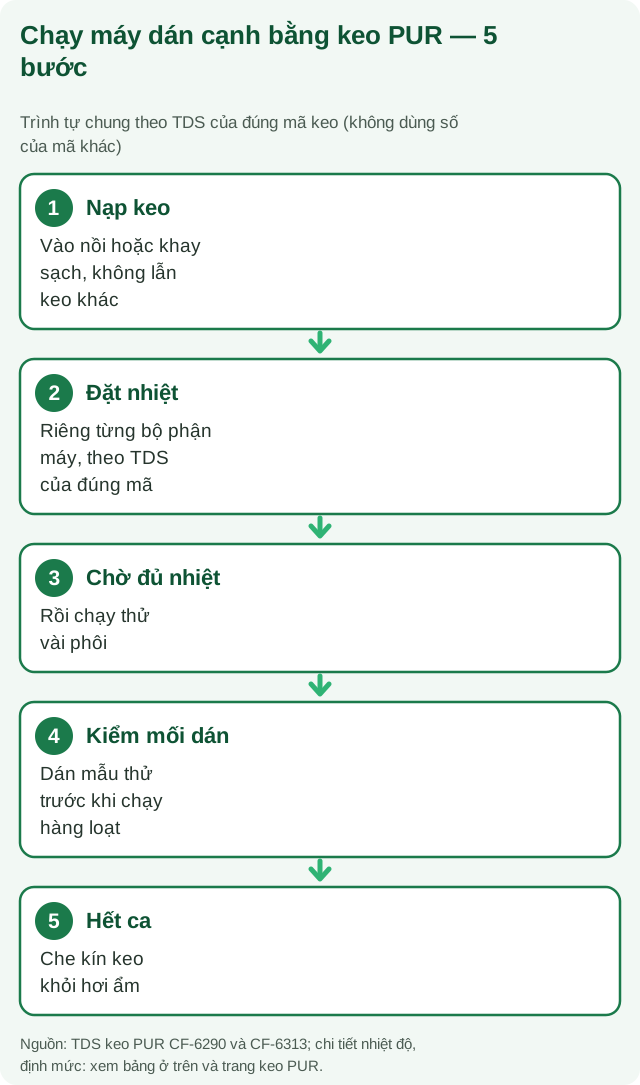
Keo dán gỗ công nghiệp là gì, và khác keo làm ván ép ở đâu?
Keo dán gỗ công nghiệp là cách gọi các loại keo dùng dán ván công nghiệp (MDF, HDF, MFC, ván ép) và gỗ xẻ thanh khi gia công đồ gỗ: hot melt EVA hoặc PUR cho dán cạnh, keo sữa cho ghép thanh và ép mặt. Đây là tên gọi theo ứng dụng, không phải một loại hóa chất riêng.
Keo dùng để sản xuất chính tấm ván là việc của nhà máy ván, khác nhóm keo ở trang này, vốn dùng gia công và lắp ráp sau khi tấm ván đã thành phẩm. Phân biệt ở bài keo melamine formaldehyde là gì, dùng làm gì.
Chọn mã keo dán gỗ: ván nào, công đoạn nào dùng keo gì?
Các nền ván xếp cạnh nhau trong một bảng, mỗi công đoạn một cột, để so được ngay thay vì đọc nhiều trang.
| Nền ván | Dán cạnh dùng nhóm nào | Ghép thanh dùng nhóm nào | Ép mặt / phủ dùng nhóm nào | Định mức PUR CF-6290 (g/m²) |
|---|---|---|---|---|
| Ván dăm (PB) | Hot melt — EVA hoặc PUR | Không áp dụng — ván tấm, không qua khâu này | Keo sữa (ép nguội hoặc ép nóng) | 140–150 |
| MDF | Hot melt — EVA hoặc PUR | Không áp dụng — ván tấm, không qua khâu này | Keo sữa (ép nguội hoặc ép nóng) | 110–130 |
| Ván ép (plywood) | Hot melt — EVA hoặc PUR | Không áp dụng — ván tấm, không qua khâu này | Keo sữa (ép nguội hoặc ép nóng) | 110–130 |
| MFC (ván dăm đã phủ melamine) | Hot melt — EVA hoặc PUR | Không áp dụng — ván tấm, không qua khâu này | Lớp melamine đã phủ sẵn ở nhà máy ván, xưởng không ép mặt lại | 140–150 (tính theo nền ván dăm bên dưới) |
Cột định mức lấy từ TDS mã CF-6290 (phát hành 22/05/2023), số đo trên máy dán cạnh thẳng. TDS chỉ có định mức cho hai nhóm nền là ván dăm và ván ép/MDF.
Trước khi đặt hàng, lấy từ TDS đủ ba con số: định mức, thời gian mở và dải nhiệt theo từng bộ phận máy. Thời gian mở và dải nhiệt khác nhau tới mức không dùng chung keo giữa hai công đoạn được, xem vì sao không dùng keo dán cạnh để bọc profile. Đổi định mức g/m² thành số kg cho một đơn hàng cụ thể thì xem định mức keo PUR bao nhiêu g/m² — cách tính lượng keo cần mua.
Keo dán gỗ dán được với sắt, inox, nhựa, gạch không?
Chưa xác nhận đủ cho mọi cặp, vì mỗi cặp vật liệu một nhóm keo khác nhau: gỗ với gỗ dùng keo sữa hoặc keo nóng chảy; gỗ với kim loại, nhựa, gạch thì keoviet.vn chưa có TDS để xác nhận nhóm keo. Bảng dưới ghi nhóm keo và căn cứ của các cặp đã có tài liệu.
| Cặp vật liệu | Nhóm keo | Căn cứ |
|---|---|---|
| Gỗ đặc, MDF, ván ép, ván dăm — dán cạnh bằng PVC, ABS, veneer | Keo PUR dán cạnh CF-6290 | Theo TDS mã CF-6290 (22/05/2023): nền gỗ đặc, MDF, ván ép, ván dăm; cạnh PVC, ABS, veneer |
| Gỗ nhựa WPC, đá nhựa SPC, nhôm định hình — bọc màng PVC | Keo PUR bọc profile CF-6313 | Theo TDS mã CF-6313 (22/05/2023) |
| Gỗ với gỗ, ghép thanh, ép mặt (trong nhà) | Keo sữa theo cấp D | Nguyên lý: keo gốc nước cần ít nhất một mặt thấm nước |
Gỗ ghép kim loại, nhựa hay gạch: mối tĩnh, tải nhẹ đến trung bình; chỗ rung liên tục hoặc tải lớn thì hỏi kỹ sư kết cấu, không chọn theo tên keo.
Từng nền ván và công đoạn cần lưu ý gì?
Bảy mục dưới đây đi theo từng nền ván và công đoạn dán thường gặp trong xưởng.
MDF (ván sợi mật độ trung bình)
MDF xếp trong bảng trên với cả hot melt EVA/PUR (dán cạnh) lẫn keo sữa (ép mặt). Định mức tham khảo cho PUR CF-6290 trên nền ván ép/MDF: 110-130 g/m² (TDS mã CF-6290, phát hành 22/05/2023). Xem đầy đủ ở keo dán ván MDF công nghiệp — chọn loại nào.
HDF (ván sợi mật độ cao)
HDF là ván sợi mật độ cao, đặc hơn MDF; định mức PUR CF-6290 cho HDF: TDS không liệt HDF trong nhóm nền. Xem đầy đủ ở keo dán cạnh ván công nghiệp — MDF, HDF, MFC, ván ép.
MFC (ván dăm phủ melamine)
MFC là ván dăm đã phủ sẵn lớp melamine trang trí — với PUR CF-6290, định mức tham khảo trên nền ván dăm là 140-150 g/m² (cao hơn MDF/ván ép). Xem đầy đủ ở keo dán cạnh ván công nghiệp — MDF, HDF, MFC, ván ép.
Ván ép (plywood)
Ván ép nhiều lớp, cạnh cắt lộ rõ từng lớp gỗ mỏng xen kẽ (khác cạnh đặc, đồng nhất của MDF) — định mức PUR CF-6290 tham khảo trên nền ván ép/MDF gộp chung: 110-130 g/m². Xem đầy đủ ở keo dán cạnh ván công nghiệp — MDF, HDF, MFC, ván ép.
Dán cạnh (edge banding)
Công đoạn dùng hot melt là chính — gồm EVA và PUR, trong đó PUR dẫn theo TDS mã CF-6290 còn EVA chưa có TDS để dẫn. Đã có bài quy trình đầy đủ 5 bước riêng — xem dán cạnh MDF từ A đến Z — quy trình đầy đủ. Xưởng nội thất cân nhắc đầu tư EVA/PUR theo cơ cấu đơn hàng thế nào, xem ứng dụng xưởng gỗ nội thất.
Ghép thanh (gỗ xẻ thanh ghép thành tấm)
Ghép thanh là nối các thanh gỗ tự nhiên thành thanh dài rồi ghép cạnh thành tấm rộng — việc của gỗ xẻ thanh, không phải của ván tấm. Công đoạn này dùng keo sữa, ép nguội hoặc ép nóng; cấp chịu ẩm chọn theo nơi dùng thành phẩm, bảng chọn cấp nằm ở trang keo dán gỗ. Mã đang bán cho việc này là Keo PVAc ghép thanh gỗ. Quy trình từng bước ở ghép thanh gỗ là gì, quy trình thế nào.
Phủ melamine (ép mặt)
Giấy melamine (giấy đã tẩm nhựa melamine) được ép nóng thẳng lên ván ở nhà máy ván để ra tấm MFC — lớp nhựa tẩm sẵn trong giấy làm chất dính, xưởng không bôi keo rời cho việc này. Việc xưởng thường tự làm là dán tấm laminate/HPL hoặc veneer lên ván nền, thường dùng keo sữa (ép nguội hoặc ép nóng tùy dây chuyền) — khác hẳn dán cạnh (dùng hot melt). Xem đầy đủ ở keo ép bề mặt phủ melamine — chọn loại nào.
Cần tư vấn đúng mã keo cho dây chuyền của bạn?
Nhận báo giáChuyền đang chạy mà hỏng — bốn sự cố nào hay gặp nhất?
Cạnh MDF/HDF bong sớm sau khi ra máy
Thường do nhiệt độ máy dán cạnh không đủ (keo chưa nóng chảy hết) hoặc tốc độ cấp phôi quá nhanh so với khả năng đóng rắn của keo — đối chiếu đúng dải nhiệt độ vận hành và tốc độ cấp phôi trong TDS của mã keo đang dùng (vd PUR CF-6290: khay keo 140-160°C, tốc độ cấp phôi 10-30 m/phút). Bong muộn sau vài tháng sử dụng là ca khác, xem vì sao cạnh dán bị bong sau vài tháng. Còn nếu vừa ra máy đã hở mép thì bóc thử một đoạn nẹp, nhìn keo nằm bên nào để khoanh khâu lỗi — bảng đọc ở dán cạnh vừa ra máy đã hở mép.
Bề mặt bị phồng rộp sau khi ép laminate/veneer lên ván
Có thể do keo tráng quá dày (vượt định mức g/m² khuyến nghị) hoặc ván nền chưa đủ khô trước khi tráng keo — kiểm định mức tráng và độ ẩm ván nền trước khi kết luận do keo.
Ván ép bị tách lớp ở mối dán cạnh
Khác cơ chế bong cạnh thông thường — tách lớp là vấn đề của bản thân tấm ván ép (chất lượng keo ép lớp gốc) chứ không phải keo dán cạnh mới thêm vào sau. Cần phân biệt rõ 2 nguyên nhân trước khi đổi loại keo dán cạnh.
Nồi keo đóng cặn, hoặc keo PUR đông cứng trong máy sau ca nghỉ
Hai lỗi này nằm ở cách vận hành nồi keo, không nằm ở ván. Keo giữ nóng không tải quá lâu thì đóng cặn, làm giảm lưu lượng và tắc đầu phun. Riêng PUR phản ứng với hơi ẩm nên để nóng chảy qua ca nghỉ dài sẽ đông cứng trong đường dẫn keo, gia nhiệt lại cũng khó chảy trở lại. Cách phòng ở keo đóng cặn làm hỏng nồi máy dán cạnh và keo PUR đông cứng trong máy khi dừng ca.
Hỏng ở công đoạn nào thì đọc dấu hiệu ở đâu?
Khi phôi đã hỏng thì thứ truy được là chính hiện trường, không phải thông số máy. Các bài sau xếp theo đúng thứ tự công đoạn của xưởng gỗ, mỗi bài có một bảng đọc lỗi bằng mắt và bằng tay.
Ở bàn ép nguội, mở kẹp ra mà chưa dính thì đường keo lúc đó nói gần hết câu chuyện — keo còn ướt bóng, keo đã khô thành màng, keo biến mất vào thớ, hay keo chỉ dính vùng giữa là bốn nguyên nhân khác hẳn nhau, xem ép xong mở kẹp ra mà chưa dính — truy theo thứ tự nào.
Ở máy ép nóng, phồng rộp thường là chuyện hơi: có thứ gì đó trong lớp ghép hóa hơi khi gặp nhiệt và không thoát được. Hình dạng chỗ phồng và vị trí của nó trên tấm khoanh được nguồn hơi, xem ép nóng xong bề mặt bị phồng rộp — truy nguyên thế nào.
Và ở công đoạn cuối, có một nhóm lỗi chỉ lộ ra sau khi nhuộm hoặc sơn phủ — vệt sáng hơn dọc mối ghép do keo bịt thớ gỗ, và vệt ố vàng ngay trên đường keo. Hai dấu hiệu này trông giống nhau ở chỗ đều lộ muộn nhưng cách phòng khác hẳn, xem hoàn thiện bề mặt xong mới lộ lỗi ở đường keo.
Ngoài ba chỗ theo công đoạn ở trên còn một nguyên nhân thuộc loại khác hẳn, vì nó không gắn với công đoạn nào mà gắn với một ca vận hành: đổi loại keo trên cùng một nồi. Dấu hiệu nhận ra nó cũng khác — lỗi không dứt điểm mà rải rác qua nhiều phôi, do phần keo cũ bám thành khay lẫn dần vào từng mẻ sau. Thứ tự làm và tiêu chí xong việc ở từng bước, kèm lý do vì sao xả keo mới đè keo cũ không làm sạch được khay, ở đổi loại keo trên cùng một nồi — làm theo thứ tự nào.
Khách hỏi “keo này có phải E0 không” thì trả lời thế nào?
Một câu hay gặp từ khách làm hàng xuất khẩu là keo này có phải E0 không. Câu hỏi hợp lý về mục đích nhưng sai đơn vị: cấp phát thải được gán cho tấm ván hoặc cho thành phẩm và đo bằng cách đặt chính vật đó vào buồng thử, nên trên can keo không có cấp nào để đọc. Keo vẫn góp vào con số đo được — qua hai đường: hệ keo nhà máy ván dùng, và keo bạn dùng ở xưởng mình — nhưng phần góp của bạn cộng lên nền phát thải mà tấm ván đã mang sẵn, nên nâng cấp phát thải phải bắt đầu từ ván đầu vào. Hồ sơ nào chứng minh được điều gì và xin của ai, kèm ba câu hỏi sai đơn vị và câu thay thế, xem cấp phát thải formaldehyde E0, E1, E2 nghĩa là gì. Nếu khách yêu cầu tài liệu mà nhà cung cấp không có, bốn đường đi có bằng chứng ở khách yêu cầu chứng nhận mà nhà cung cấp không có.
Xem thêm
Trang này chọn mã theo loại ván và công đoạn. Nếu cần chọn theo môi trường sử dụng cuối (nội thất khô ráo, khu ẩm, ngoài trời — theo cấp D1-D4), xem trang keo gắn gỗ theo cấp chịu ẩm D1-D4. Hai nhóm keo của xưởng gỗ nằm ở trang riêng: keo sữa PVAc cho mặt ván và keo nóng chảy cho cạnh ván. Xem toàn bộ 4 nhóm keo ở danh mục 4 nhóm keo.
Câu hỏi thường gặp
MDF, HDF, MFC khác nhau thế nào về việc chọn keo?
Khác chủ yếu ở nền ván bên dưới — theo TDS mã CF-6290, định mức trên ván dăm (nền của MFC) là 140-150 g/m², trên ván ép/MDF là 110-130 g/m²; HDF không có dòng số riêng.
Có thể dùng chung 1 loại keo cho cả dán cạnh và ép mặt (laminate, veneer) không?
Không nên — hai công đoạn có yêu cầu khác nhau (dán cạnh theo nhịp máy, bám phẳng đều cả mặt ván cho ép mặt), dùng chung một loại thường không tối ưu cho cả hai việc. Giấy melamine được ép sẵn ở nhà máy ván nên xưởng không bôi keo rời cho phần phủ melamine.
Định mức g/m² cao hơn khuyến nghị có sao không?
Hệ quả của việc tráng quá định mức chưa có tài liệu xác nhận; riêng với PUR, TDS mã CF-6290 và CF-6313 ghi PUR phản ứng với hơi ẩm không khí. Nên tráng đúng định mức TDS khuyến nghị, không mặc định "tráng dày hơn cho chắc".
Chưa biết loại ván của mình là MDF hay HDF thì sao?
Có thể phân biệt tương đối qua mật độ (HDF nặng và cứng hơn MDF cùng độ dày) — nếu không chắc, hỏi nhà cung cấp ván hoặc xem ký hiệu trên bao bì ván rồi đối chiếu với bảng ở đầu trang.
Chọn keo dán gỗ theo dây chuyền sản xuất cần nêu những thông tin gì?
Nêu rõ loại máy (dán cạnh thẳng, máy ép nóng/nguội), loại ván và tốc độ dây chuyền để xác định đúng mã keo và định mức phù hợp.
Keo dán gỗ công nghiệp chia thành mấy nhóm?
Theo công đoạn có hai nhóm đã nêu trong bảng: hot melt (EVA hoặc PUR) cho dán cạnh, keo sữa cho ép mặt và ghép thanh. Mối ghép gỗ với kim loại, đá: keoviet.vn chưa có TDS để xác nhận nhóm keo. Hot melt còn có dòng PO (polyolefin) mà keoviet.vn chưa bán và chưa có tài liệu kỹ thuật. Xét theo nền ván thì chia theo MDF, HDF, MFC, ván ép, ván dăm cùng các công đoạn dán cạnh, ghép thanh, ép mặt; xem bảng ở đầu trang.
Keo làm gỗ ép trong nhà máy có phải cùng loại với keo ở trang này không?
Không — keo dùng để SẢN XUẤT ván ép, ván dăm, MDF là việc của nhà máy ván, khác nhóm keo trang này đề cập (hot melt EVA/PUR, keo sữa dùng gia công và lắp ráp sau khi tấm ván đã thành phẩm). Xem phân biệt ở bài keo melamine formaldehyde là gì, dùng làm gì.
Keo dán gỗ công nghiệp giá bao nhiêu?
Giá keo dán gỗ công nghiệp không niêm yết cố định vì phụ thuộc nhóm keo (hot melt EVA hoặc PUR, keo sữa), quy cách đóng gói và số lượng. Muốn có báo giá cần nêu loại ván, công đoạn và sản lượng; phí và thời gian giao báo theo từng đơn khi xác nhận.
Keo dán gỗ dán được với sắt, inox, nhựa, gạch không?
Chưa xác nhận đủ cho mọi cặp, vì mỗi cặp vật liệu một nhóm keo: gỗ với gỗ dùng keo sữa hoặc keo nóng chảy; gỗ với sắt, inox, nhựa, gạch thì keoviet.vn chưa có TDS để xác nhận nhóm keo, nên dán thử mẫu và đọc TDS đúng mã trước khi vào lô. Bảng tương thích đầy đủ nằm ở mục trên.
Keo dán gỗ là gì và dán gỗ dùng keo gì?
Keo dán gỗ là keo cho mối gỗ với gỗ và gỗ với tấm phủ. Trong xưởng gỗ công nghiệp, cạnh ván dùng keo nóng chảy EVA hoặc PUR; mặt ván và ghép thanh trong nhà dùng keo sữa. Chọn theo công đoạn chứ không theo tên.
Keo dán gỗ loại nào tốt nhất?
Không có loại tốt nhất cho mọi việc; loại tốt là loại đúng việc, nên các loại keo dán gỗ tốt nhất hiện nay vẫn phải chọn theo vật liệu cần dán, tải và độ rung, nhiệt độ, nơi dùng (trong nhà hay ngoài trời). Không có đáp án chung cho keo dán gỗ công nghiệp tốt nhất, mà chọn theo công đoạn: mặt ván và ghép thanh, cạnh ván. keoviet.vn không xếp hạng hãng.
Keo gỗ công nghiệp dùng dán gì?
Dùng dán ván công nghiệp (MDF, HDF, MFC, ván ép) và gỗ xẻ thanh khi gia công đồ gỗ. Keo dùng dán gỗ trong xưởng gồm keo sữa cho mặt ván và ghép thanh. Cạnh ván dùng keo nóng chảy EVA hoặc PUR.
Cách dùng keo dán gỗ đúng là thế nào?
Mặt dán sạch, khô, bôi đều, ghép và ép trong thời gian mở của keo, rồi chờ đủ thời gian trước khi chịu tải. Thời gian mở và thời gian chờ cụ thể theo nhãn hoặc TDS của đúng mã; mã chưa có TDS thì dán thử mẫu trước.
Keo dán gỗ 1 thành phần và keo dán gỗ đa năng là gì?
Keo 1 thành phần là loại dùng ngay không trộn, như keo sữa và keo nóng chảy. Đa năng chỉ là cách gọi theo phạm vi vật liệu dán, không phải một loại hóa chất; mỗi cặp vật liệu một nhóm keo, xem bảng tương thích ở mục trên.
Keo dán gỗ vào gạch dùng loại nào?
Chưa xác nhận được: keoviet.vn chưa có TDS cho nhóm keo nào ở nền gạch, nên chưa nói được loại keo hợp. Nền khô hay ẩm cũng chưa có tài liệu để so; xem thêm bài keo dán gỗ vào sắt, tường, bê tông.
Keo dán gỗ lên tường, mua keo dán gỗ vào tường cần nêu rõ thông tin gì?
Nêu loại tường (xi măng, bê tông, gạch), tường khô hay ẩm và vật gỗ cần dán. keoviet.vn chưa có TDS cho nhóm keo nào ở các nền tường này nên chưa xác nhận được loại keo hợp.
Keo dán gỗ mua ở đâu, mua keo dán gỗ ở Hà Nội có giao được không?
Hàng xuất từ kho TP.HCM, giao toàn quốc, kể cả Hà Nội và Hải Phòng; thời gian và chi phí giao báo khi xác nhận đơn. Keo dán gỗ giá bao nhiêu còn tùy nhóm keo, quy cách đóng gói và số lượng, nên giá báo theo từng đơn.
Keo dán sàn gỗ tốt nhất là loại nào?
Trang này nói keo cho xưởng gỗ công nghiệp (ghép thanh, dán cạnh, phủ mặt); dán sàn gỗ lên nền xi măng là việc khác. keoviet.vn chưa có TDS cho keo dán sàn nên không xếp hạng loại nào; cách xác định: đọc TDS của đúng mã keo sàn theo loại ván sàn và nền.
Tìm mua keo dán gỗ ở TPHCM cần chuẩn bị thông tin gì?
Nêu loại ván, công đoạn (dán cạnh, ghép thanh, ép mặt), loại máy và sản lượng để chọn đúng nhóm keo và mã. Hàng xuất từ kho TP.HCM, giao toàn quốc; giá theo báo giá, phí và thời gian giao xác nhận theo từng đơn.
Nên xem tiếp trang nào của Keo Việt?
Các nhóm keo
Sản phẩm đang bán
Bài đọc để chọn đúng keo
- Keo epoxy loại nào tốt? Nên chọn theo tiêu chí nào
- Keo dán gỗ nên mua loại nào cho thợ mộc DIY tại nhà?
- Keo dán gỗ vào sắt, tường, bê tông — chọn loại nào?
- Đổ keo epoxy (resin) trang trí — trộn, khử bọt, đổ, đánh bóng
- Keo epoxy có độc hại không — lưu ý an toàn khi sử dụng
- Chọn keo theo vật liệu dán — bảng tra chéo
- Dán veneer, laminate lên gỗ công nghiệp — lưu ý gì?
- Keo sữa dán ván MDF, ván dăm, gỗ tự nhiên khác nhau thế nào?
- Trộn keo 2 thành phần bằng tay — vì sao phải đổi cốc giữa chừng?
Cần tư vấn đúng mã keo cho dây chuyền của bạn?
Nhận báo giáGọi 0983 080 787 để được tư vấn trực tiếp.
Nội dung kỹ thuật: Nguyễn Đỗ Tùng
Cập nhật 09/10/2026