Dán gioăng và mặt bích chịu nhiệt — chọn keo thế nào?
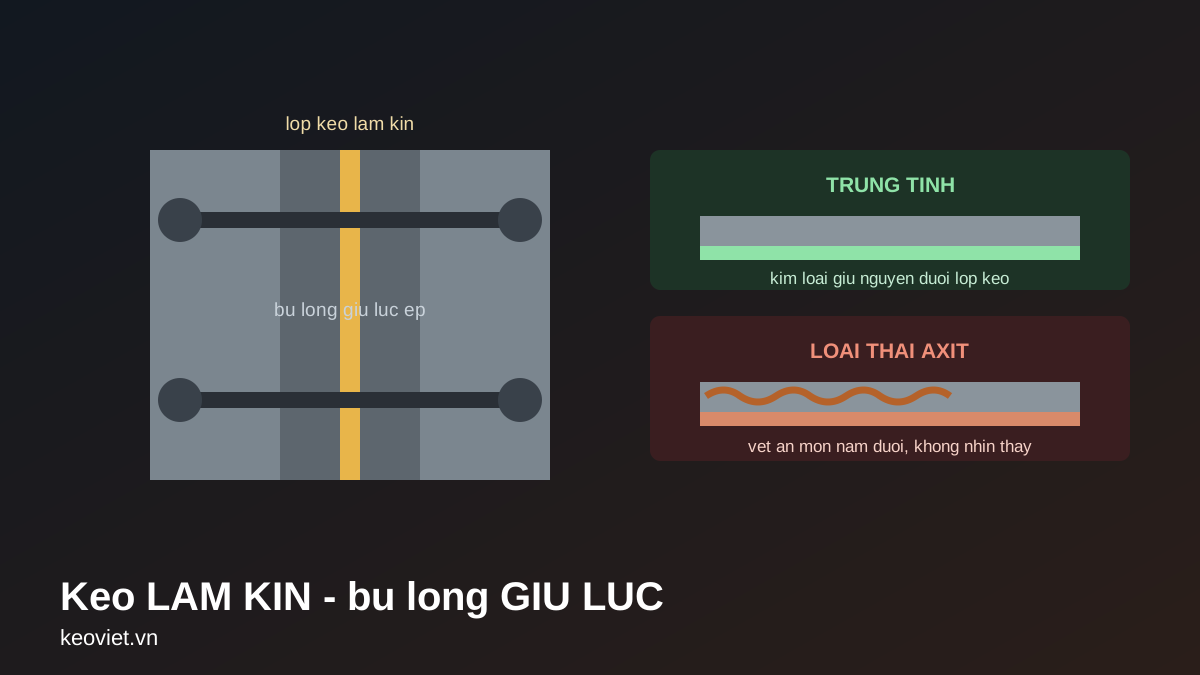
Việc ở đây là làm kín chứ không phải giữ, nên vật liệu phải còn co giãn khi nóng. Silicone chịu nhiệt loại trung tính là hướng thường dùng với mặt bích kim loại, vì loại thải axit có thể ăn mòn chính mặt bích. Mối ghép có bu lông thì keo làm kín, bu lông giữ lực.
6 phút đọc
Làm kín khác giữ chặt thế nào khi chọn keo cho mặt bích?
Ở mối ghép mặt bích, lực ép giữa hai mặt do bu lông tạo ra, không do keo. Việc của lớp keo là lấp những chỗ không thật phẳng giữa hai mặt và giữ cho môi chất không lọt qua. Nói cách khác, đây là vật liệu làm kín.
Từ đó suy ra tiêu chí chọn: nó phải còn co giãn khi nóng, vì hai mặt bích nở ra rồi co lại theo chu kỳ vận hành, và khe giữa chúng thay đổi theo. Với mặt bích trên đường dầu hoặc hóa chất, ngoài chuyện đàn hồi còn phải đối chiếu khả năng kháng đúng chất đang tiếp xúc. Các điều kiện cần chốt trước khi hỏi (môi chất, nhiệt độ liên tục, vật liệu mặt bích) xem ở bài chọn keo theo môi trường tiếp xúc: dầu, hóa chất.
Vì vậy độ bền kéo không phải tiêu chí so sánh chính cho việc này. Các họ keo chịu nhiệt và việc của từng họ nằm ở trang keo chịu nhiệt.
Cơ chế gioăng phẳng giữa hai mặt bích giữ kín nhờ ứng suất của bu lông và dão dần sau khi siết được phân tích trên cokhi.net.
Vì sao mặt bích kim loại thường cần loại trung tính?
Một số kiểu silicone thải ra axit trong lúc đóng rắn; kiểu đóng rắn của từng mã ghi trong tài liệu kỹ thuật. Trong lúc keo chưa khô, axit này tiếp xúc trực tiếp với bề mặt được dán.
Với kim loại, đặc biệt là đồng, thau và một số hợp kim, điều đó có thể để lại vết ăn mòn ngay dưới lớp keo — chỗ bạn không nhìn thấy cho tới khi tháo ra. Dấu hiệu sớm là vết ố hoặc rỉ xuất hiện quanh rìa mối dán.
Lưu ý: một số dòng trung tính vẫn có thể gây ố đồng, thau dù không thải axit — "trung tính" không đồng nghĩa với an toàn cho mọi kim loại màu. Nên tra tài liệu kỹ thuật của đúng mã keo về mức tương thích với kim loại màu trước khi dùng cho mặt bích đồng, thau.
Cách phân biệt các kiểu đóng rắn và chọn đúng nằm ở trang keo silicone công nghiệp.
Ba lỗi nào hay gặp ở mối ghép mặt bích chịu nhiệt?
Bôi keo lên bề mặt còn muội hoặc dầu cháy: quanh nguồn nhiệt, bề mặt thường có một lớp bám mà mắt thường chỉ thấy là hơi sẫm màu. Keo khó bám được lên lớp đó — nó bám vào muội, và muội thì bám lỏng lẻo vào kim loại. Các bước làm sạch ở xử lý bề mặt trước khi dán keo.
Siết bu lông ngay sau khi bôi: với loại cần thời gian đóng rắn, siết quá sớm đẩy hết keo ra ngoài và để lại màng quá mỏng ở giữa. Với loại được thiết kế để siết ngay thì lại ngược lại. Đây là dòng phải đọc trong tài liệu kỹ thuật chứ không suy đoán.
Bôi dày cho chắc: lớp dày ở mối ghép có bu lông không làm kín tốt hơn mà còn khiến hai mặt không áp sát được, và phần keo thừa bị đẩy vào trong đường ống. Lượng đúng là lượng vừa đủ lấp chỗ không phẳng.
Khi mối ghép hỏng, cách tách giữa quá nhiệt và mỏi do nóng nguội nằm ở mối dán chịu nhiệt bị nứt hoặc bong sau vài chu kỳ.
Khi nào keo không phải câu trả lời?
Khi khe hở giữa hai mặt quá lớn, hoặc mặt bích đã cong vênh, thì lớp keo phải dày tới mức nó trở thành phần yếu nhất của mối ghép. Ở tình huống đó, gia công lại mặt phẳng hoặc dùng gioăng tấm đúng độ dày là hướng đúng, keo chỉ đóng vai trò phụ.
Khi mối ghép phải chịu áp suất cao hoặc thuộc hệ thống có yêu cầu an toàn riêng, thì loại vật liệu làm kín phải theo đúng quy định của hệ thống đó chứ không chọn theo tiện dụng.
Và khi mối dán phải giữ tải chứ không chỉ làm kín, bài toán chuyển sang họ khác — đối chiếu ở mối dán chịu nhiệt đến đâu và keo epoxy và mức nhiệt độ làm việc. Chi tiết kim loại phải giữ lực gần nguồn nhiệt là việc của nhóm keo hai thành phần (AB), như keo AB cho chi tiết gần nguồn nhiệt; keo giữ lực không dùng thay gioăng làm kín.
Câu hỏi thường gặp
Có thể dùng keo thay hẳn gioăng tấm không?
Tuỳ mối ghép. Với khe hẹp và hai mặt phẳng đạt, keo làm kín có thể thay gioăng tấm vì nó lấp được cả những chỗ không phẳng nhỏ. Với khe rộng hoặc mặt đã vênh thì không, vì lớp keo dày mất đi độ ổn định mà tấm gioăng có.
Bôi keo lên cả hai mặt bích hay chỉ một mặt?
Làm theo hướng dẫn trong tài liệu kỹ thuật của đúng mã keo. Bôi nhiều hơn mức cần làm tăng lượng keo thừa bị đẩy ra ngoài và vào trong đường ống, nên chỉ bôi lượng vừa đủ lấp chỗ không phẳng.
Keo làm kín cũ còn dính trên mặt bích có cần cạo hết không?
Có. Lớp keo cũ đã chai cứng, nên nó trở thành vật lạ giữa hai mặt và ngăn mặt bích áp sát. Cạo sạch rồi làm sạch dầu mỡ là bước bắt buộc trước khi bôi lớp mới.
Sau khi bôi keo bao lâu thì cho thiết bị chạy lại được?
Đọc mục thời gian đóng rắn hoàn toàn trong tài liệu kỹ thuật của đúng sản phẩm, rồi tính theo nhiệt độ và độ ẩm thực tế ở xưởng; keoviet.vn chưa có TDS silicone nên chưa nêu thời gian cho mã nào. Cho chạy sớm khi keo chưa đóng rắn hết có thể làm mối ghép rò ngay lần vận hành đầu tiên.
Trước khi chọn keo cho mặt bích chịu nhiệt, cần chốt những điều kiện nào?
Cần biết môi chất (khí nóng, dầu, hơi nước, hoá chất), nhiệt độ vận hành liên tục và vật liệu mặt bích. Nhiệt độ và môi chất là hai yêu cầu riêng, loại keo chọn phải đạt cả hai.
Bài liên quan
Nội dung kỹ thuật: Nguyễn Đỗ Tùng
Cập nhật 09/10/2026