Ép nguội xong mặt phủ không dính, bóc ra được — lỗi ở khâu nào?
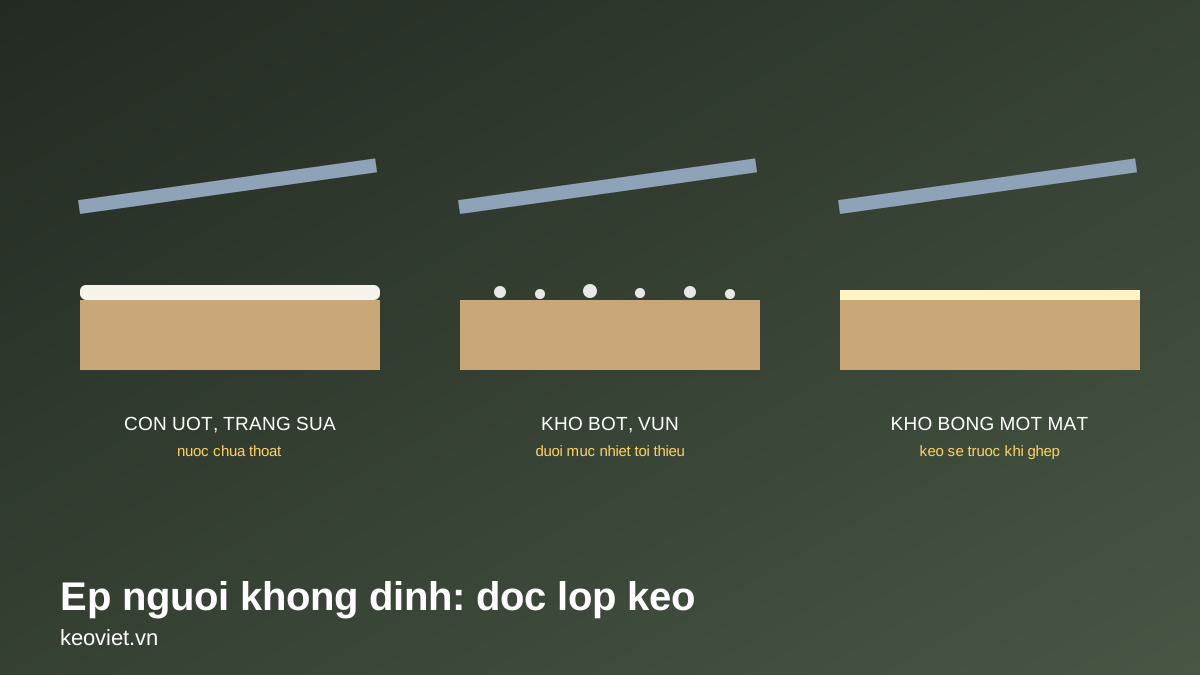
Bóc một góc rồi nhìn lớp keo. Keo còn ướt, trắng sữa: nước chưa thoát được — ép chưa đủ lâu, xưởng lạnh ẩm, hoặc cả hai mặt đều không thấm. Keo khô thành lớp trắng bột, bở: keo, không khí hay ván dưới mức nhiệt tối thiểu. Keo khô bóng trên một mặt: keo đã se trước khi ghép.
Vì sao ép nguội hay hỏng theo kiểu "không dính hẳn"?
Keo sữa PVAc không khô nhờ phản ứng mà nhờ mất nước: nước trong keo phải thấm vào vật liệu hoặc bay đi, các hạt polymer mới xích lại thành màng keo. Ép nóng đẩy nhanh việc đó bằng nhiệt; ép nguội thì trông hoàn toàn vào nhiệt độ xưởng, độ thấm của vật liệu và thời gian nằm trong máy. Khi một trong ba thứ đó thiếu, keo không hình thành mối dán — tháo khỏi máy, mặt phủ nhấc lên được.
Khác với tấm bị phồng sau ép nóng, vốn là chuyện hơi nước kẹt lại và nở ra — xem ép nóng xong bề mặt bị phồng rộp — ở đây mặt phủ đơn giản là không bám. Và cũng như mọi sự cố keo, lớp keo trên mặt bong cho biết khâu nào hỏng.
Keo còn ướt, trắng sữa khi bóc — nước không thoát được ở đâu?
Đây là dấu hiệu keo chưa khô, chứ chưa phải keo hỏng. Ba khả năng, xét theo thứ tự rẻ nhất:
Ép chưa đủ lâu cho điều kiện hôm đó. Thời gian ép không phải con số cố định — nó dài ra khi xưởng lạnh, ẩm, hoặc khi lớp keo dày. Cách đo bằng điều kiện thay vì bằng đồng hồ ở ép và chờ khô khi dán gỗ bằng keo gốc nước.
Cả hai mặt đều không thấm nước. Keo gốc nước cần ít nhất một mặt thấm để nước có đường đi — lý do nằm ở vì sao keo gốc nước cần ít nhất một mặt thấm nước. Ca hay gặp là ép tấm laminate lên ván đã phủ sẵn melamine: hai mặt nhựa kẹp lớp keo ở giữa, ép bao lâu cũng không khô. Cách tiếp cận riêng cho veneer và laminate ở dán veneer, laminate lên gỗ công nghiệp.
Ván quá ẩm. Ván đã no nước thì không nhận thêm nước từ keo — xem độ ẩm gỗ ảnh hưởng mối dán gốc nước thế nào.
Keo khô thành lớp trắng như phấn, bóp là vụn — lỗi ở đâu?
Keo đã mất nước nhưng không liền thành màng. Keo PVAc có một mức nhiệt tối thiểu để các hạt polymer chảy liền vào nhau; dưới mức đó, keo khô thành lớp bột trắng đục, không có sức bám. Tài liệu kỹ thuật keo gỗ PVAc gọi đây là nhiệt độ phấn hoá — ví dụ tài liệu của Titebond ghi mức nhiệt thấp nhất này áp cho cả ba thứ: keo, không khí và vật liệu lúc thi công, không chỉ nhiệt độ phòng.
Nghĩa là xưởng ấm lên buổi trưa chưa đủ nếu chồng ván để qua đêm ở góc lạnh hoặc thùng keo để sát nền xi măng. Ván và keo cần về nhiệt độ xưởng trước khi phết. Mức nhiệt tối thiểu của đúng dòng keo đang dùng ghi trong tài liệu kỹ thuật của dòng đó.
Keo khô bóng trên một mặt, mặt kia sạch — keo đã se trước khi ghép?
Đúng vậy. Keo phết lên một mặt rồi để quá lâu trước khi đặt lớp phủ và đưa vào máy ép: mặt keo đã se lại, khi ghép không còn ướt để bám sang mặt kia. Tài liệu kỹ thuật keo PVAc thường ghi riêng hai mốc — như tài liệu của Titebond — thời gian ghép mở và tổng thời gian ghép — và ghi kèm nhiệt độ, độ ẩm khi đo. Xưởng nóng, khô, có quạt thổi thì keo se nhanh hơn con số đó.
Cách chữa ở khâu tổ chức: phết keo theo từng mẻ vừa đủ đưa vào máy, không phết cả chồng rồi mới xếp. Phân biệt hai mốc thời gian dễ nhầm này ở thời gian mở và thời gian ép khác nhau ở đâu.
| Lớp keo khi bóc | Khâu đang hỏng | Kiểm tra gì trước |
|---|---|---|
| Còn ướt, trắng sữa | Nước chưa thoát | Thời gian ép so với điều kiện hôm đó; hai mặt có mặt nào thấm không; độ ẩm ván |
| Khô, trắng như phấn, bở | Dưới mức nhiệt tối thiểu | Nhiệt độ của keo, không khí và ván lúc phết |
| Khô bóng trên một mặt, mặt kia sạch | Keo se trước khi ghép | Thời gian từ lúc phết tới lúc ép; gió, nhiệt trong xưởng |
| Chỗ dính chỗ không, loang lổ | Phết không đều hoặc ép không đều | Lượng keo, độ phẳng ván, lực ép ở giữa và ở mép tấm |
| Bóc ra kéo theo thớ gỗ hoặc lớp giấy phủ | Mối dán đạt | Nếu mặt phủ vẫn hở ở mép thì xem lực ép mép và độ phẳng |
Đọc trên vài tấm bóc thử cùng một mẻ. Bảng không đưa trị số: thời gian ép, mức nhiệt tối thiểu, thời gian ghép là số riêng của từng dòng keo.
Sau khi khoanh được khâu, nên đổi keo hay đổi cách ép?
Phần lớn các lỗi trên chữa bằng quy trình, không phải bằng đổi keo. Chỉ nên xét đổi dòng keo khi điều kiện xưởng không thể thay đổi — ví dụ xưởng luôn lạnh vào mùa đông, hoặc dây chuyền cần rút ngắn thời gian nằm máy. Khi đó câu hỏi là có chuyển sang ép nóng hay không, so sánh ở dán gỗ bằng keo sữa qua máy ép nguội, ép nóng.
Chọn nhóm keo theo loại ván và công đoạn của dây chuyền ở trang keo dán gỗ công nghiệp; các dòng keo sữa và keo gốc nước ở trang keo gốc nước.
Câu hỏi thường gặp
Tấm đã tháo khỏi máy mà mặt phủ chưa dính, ép lại có được không?
Nếu keo còn ướt thì ép lại thêm thời gian thường cứu được. Nếu keo đã khô thành lớp bột hoặc khô bóng trên một mặt thì ép lại không làm keo bám lại — phải bóc, làm sạch và phết lại.
Pha thêm nước cho keo dễ phết có làm ép nguội khó dính hơn không?
Có thể — thêm nước là thêm lượng nước phải thoát ra trong lúc ép, nhất là khi một mặt không thấm. Pha loãng chỉ nên làm khi tài liệu của dòng keo cho phép và theo đúng tỷ lệ ghi trên đó.
Vì sao mùa lạnh ép nguội hay bị không dính hơn?
Vì hai điều cùng xảy ra: nước thoát chậm hơn nên cần ép lâu hơn, và keo, ván có thể xuống dưới mức nhiệt tối thiểu để keo liền thành màng. Để ván và keo về nhiệt độ xưởng trước khi phết.
keoviet.vn có tư vấn theo ảnh lớp keo khi bóc không?
Có — gửi ảnh lớp keo trên cả hai mặt, loại ván, loại mặt phủ, dòng keo, thời gian ép và nhiệt độ xưởng hôm đó để được tư vấn khâu cần chỉnh.
Sản phẩm liên quan
Nguồn số liệu:
- Franklin International — Titebond Original Wood Glue, trang thông tin kỹ thuật (titebond.com): mức nhiệt tối thiểu áp cho keo, không khí và vật liệu; thời gian ghép mở và tổng thời gian ghép đo ở điều kiện ghi kèm — dẫn làm ví dụ cách tài liệu PVAc trình bày, không dùng số của mã này, truy cập 21/09/2026
Bài liên quan
Cập nhật lần cuối: 2026-09-21