Con số độ bền trên tài liệu kỹ thuật nói gì về mối dán của bạn?
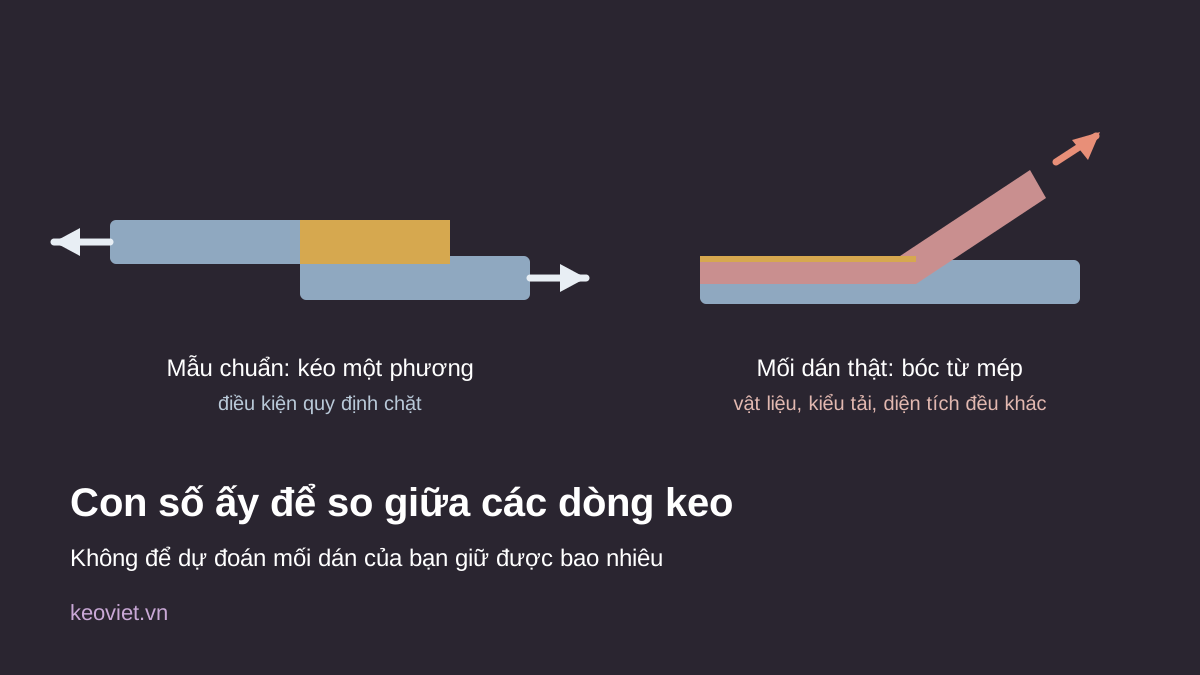
Con số độ bền trong tài liệu kỹ thuật đo trên mẫu chuẩn, với vật liệu chuẩn và kiểu tải chuẩn. Mối dán của bạn khác cả ba thứ đó, nên con số ấy dùng để so giữa các dòng keo với nhau, không dùng để dự đoán mối dán của bạn giữ được bao nhiêu.
5 phút đọc
Con số độ bền trên tài liệu kỹ thuật đo cái gì?
Các phương pháp đo độ bền mối dán quy định rất chặt hình dạng mẫu, vật liệu mẫu, cách chuẩn bị bề mặt, độ dày lớp keo, điều kiện đóng rắn và tốc độ kéo lúc thử. Chính vì chặt như vậy nên kết quả mới so được giữa các sản phẩm — đó là mục đích của chúng.
Các tiêu chuẩn hay gặp trong nhóm này gồm EN 204 cho phân cấp chịu ẩm của keo gỗ, ISO 4587 cho độ bền cắt của mối dán chồng, ASTM D905 cho mối dán gỗ. Đây đều là tài liệu trả phí, muốn có phương pháp và trị số cần tra văn bản gốc. Phần EN 204 đã có bài riêng ở tiêu chuẩn EN 204 D1-D4 nghĩa là gì.
Ba thứ nào làm mối dán của bạn khác mẫu chuẩn?
Thứ nhất là vật liệu. Mẫu chuẩn dùng đúng một loại vật liệu đã quy định; mối dán của bạn có thể là hai vật liệu khác nhau, có lớp phủ, có dầu gia công còn sót, hoặc có độ nhám khác hẳn. Cùng một dòng keo cho ra độ bền khác nhau nhiều trên các nền khác nhau, xem cơ chế bám dính của keo là gì và xử lý bề mặt trước khi dán keo cần làm gì.
Thứ hai là kiểu tải. Mẫu chuẩn thường chịu kéo hoặc cắt theo một phương duy nhất. Mối dán thật hay bị bóc ở mép, bị vặn, hoặc gặp tải lặp lại theo chu kỳ — và mối dán chịu cắt rất tốt vẫn có thể bóc ra dễ dàng từ một mép. Đây là lý do bài kiểm tại xưởng dùng thử bóc chứ không chỉ thử kéo, xem kiểm tra mối dán đạt chưa.
Thứ ba là diện tích và hình học. Độ bền công bố là ứng suất, tức lực trên mỗi đơn vị diện tích, nên tổng lực mối dán giữ được phụ thuộc diện tích dán thật của bạn. Tăng diện tích chồng mí trong thiết kế thường đáng xem trước khi đổi sang dòng keo có con số cao hơn.
| Trên tài liệu kỹ thuật | Ở mối dán của bạn | Việc nên làm |
|---|---|---|
| Vật liệu mẫu chuẩn | Hai vật liệu thật, có thể có lớp phủ hoặc dầu | Thử trên chính vật liệu thật |
| Bề mặt chuẩn bị theo quy định | Bề mặt theo quy trình xưởng | Chuẩn hóa bước làm sạch trước |
| Một kiểu tải duy nhất | Kéo, cắt, bóc, vặn, tải lặp lại | Thử đúng kiểu tải mà mối dán sẽ chịu |
| Độ dày lớp keo quy định | Độ dày theo tay nghề thợ | Kiểm độ dày thật trên mẫu cắt ngang |
| Ứng suất trên đơn vị diện tích | Tổng lực phụ thuộc diện tích dán | Tăng diện tích chồng mí trước khi đổi keo |
Bảng đối chiếu điều kiện đo với điều kiện thật. EN 204, ISO 4587, ASTM D905 là tài liệu trả phí; phương pháp và trị số lấy từ văn bản gốc.
Con số độ bền dùng vào việc gì thì đúng?
Dùng để so giữa các dòng trong cùng một điều kiện đo. Nếu hai dòng cùng được đo theo cùng một phương pháp, con số cao hơn là tín hiệu có ý nghĩa. Nếu hai dòng đo theo hai phương pháp khác nhau hoặc ở hai điều kiện khác nhau thì phép so không còn giá trị, cùng lớp lỗi đã nêu ở đọc TDS keo — ba chỗ dễ so sai.
Dùng để loại nhanh các dòng rõ ràng không đủ cho việc, thay vì để khẳng định một dòng chắc chắn đủ. Nói cách khác, con số ấy sàng lọc tốt hơn là kết luận. Sau khi sàng lọc, phần kết luận vẫn phải làm bằng lô thử trên chính vật liệu và nhịp sản xuất của bạn.
Khi nào phải có thử nghiệm theo phương pháp tiêu chuẩn?
Khi hạng mục có nghiệm thu, khi hàng xuất khẩu có yêu cầu hồ sơ, hoặc khi mối dán thuộc nhóm mà hỏng gây hậu quả về người. Ba trường hợp này cần kết quả theo phương pháp tiêu chuẩn do đơn vị thử nghiệm phát hành, không thay bằng kết quả tự thử.
Phân biệt các loại tài liệu và giấy tờ hay bị gộp làm một ở giấy tờ đi kèm lô keo — TDS, MSDS, C/O, CQ. Các nhóm keo xếp theo từng việc ở trang keo công nghiệp theo từng việc.
Câu hỏi thường gặp
Dòng keo có con số cao hơn thì mối dán của tôi chắc chắn bền hơn phải không?
Không suy ra trực tiếp được. Mối dán của bạn có thể đang bị giới hạn bởi bề mặt, kiểu tải hoặc diện tích dán chứ không phải bởi bản thân keo.
Vì sao các hãng không đo mọi dòng ở cùng một điều kiện cho dễ so?
Vì mỗi dòng được thiết kế cho một nhóm vật liệu và một kiểu tải khác nhau, nên hãng chọn phương pháp phản ánh đúng mục đích của dòng đó. Điều bạn kiểm được là hai con số đang so có cùng phương pháp và cùng điều kiện hay không.
Mối dán yếu hơn mong đợi thì nên nghi keo hay nghi thao tác trước?
Nghi bề mặt và thao tác trước, vì đó là các nguyên nhân thường gặp hơn bản thân sản phẩm. Kiểm lại bước làm sạch bề mặt, độ dày lớp keo thật và kiểu tải trước, rồi mới tính đổi dòng keo.
Hiện có tài liệu kỹ thuật (TDS) của những mã keo nào?
Chỉ có TDS gốc của 2 mã PUR phản ứng ẩm: TDS mã CF-6290 (dán cạnh) và TDS mã CF-6313 (bọc profile). EVA, keo sữa PVAc và epoxy chưa có tài liệu gốc; số liệu không có nguồn sẽ không được đưa ra.
Bài liên quan
Nội dung kỹ thuật: Nguyễn Đỗ Tùng
Cập nhật 09/10/2026