Chọn keo hot melt theo quy trình nào — dán cạnh, bọc profile hay cán phẳng?
Ngành gỗ dùng keo hot melt cho 3 quy trình chính: dán cạnh thẳng (thời gian mở 6-10 giây theo TDS CF-6290), bọc profile cong (thời gian mở 60-90 giây theo TDS CF-6313) và cán phẳng (chưa có TDS — đang cập nhật). Dùng nhầm công thức cho sai quy trình là một nguyên nhân gây lỗi vận hành. Bài…
6 phút đọc
3 quy trình chính dùng keo hot melt trong ngành gỗ là gì?
Dán cạnh (edge banding) — dán nẹp cạnh (PVC, ABS, veneer gỗ thật) lên mép ván MDF/ván dăm/ván ép bằng máy dán cạnh thẳng chạy liên tục. Bọc profile (profile wrapping) — bọc màng PVC hoặc vật liệu tương tự lên bề mặt định hình cong (nẹp, phào chỉ, khung cửa). Cán phẳng (flat lamination) — dán lớp phủ phẳng lớn lên bề mặt ván. Cụm “quấn hồ sơ” hay “bọc hồ sơ” đôi khi gặp trong tài liệu dịch máy nhiều khả năng là chữ “profile” bị dịch sai thành “hồ sơ” — tức vẫn là bọc profile, không phải một quy trình thứ tư. Bài này so theo quy trình; keo nào nạp được vào máy dán cạnh, máy bọc profile, súng bắn hay nồi keo thì xem chọn keo theo thiết bị. Với mã cụ thể của hãng Confay đang cung cấp (CF-6290, CF-6313), cách đọc mã và chọn đúng dòng cho từng quy trình theo tài liệu gốc ở mã keo PUR Confay (CF-…) — dòng nào cho việc nào, đọc mã thế nào.
Vì sao không thể dùng chung một loại keo cho cả 3 quy trình?
Khác biệt cốt lõi nằm ở thời gian mở (open time) — thời gian bề mặt còn dính sau khi bôi keo, trước khi ép. Theo TDS gốc đã trích: máy dán cạnh thẳng chạy liên tục ở tốc độ cấp phôi 10-30 m/phút cần keo đông nhanh, thời gian mở chỉ 6-10 giây (CF-6290). Máy bọc profile phải định hình khắp biên dạng cong phức tạp hơn nhiều, cần thời gian mở dài tới 60-90 giây (CF-6313). Dùng keo dán cạnh (mở nhanh) cho máy bọc profile sẽ khiến keo hết thời gian mở trước khi định hình xong biên dạng; ngược lại dùng keo bọc profile (mở chậm) cho máy dán cạnh thì keo chưa kịp đông khi phôi đã chạy tới cụm cắt đầu/xén cạnh — nẹp dễ xô, trượt ở đúng các cụm này. Xem chi tiết ở bài vì sao không dùng keo dán cạnh để bọc profile.
Dán cạnh thẳng tốc độ cao cần đặc điểm gì ở keo?
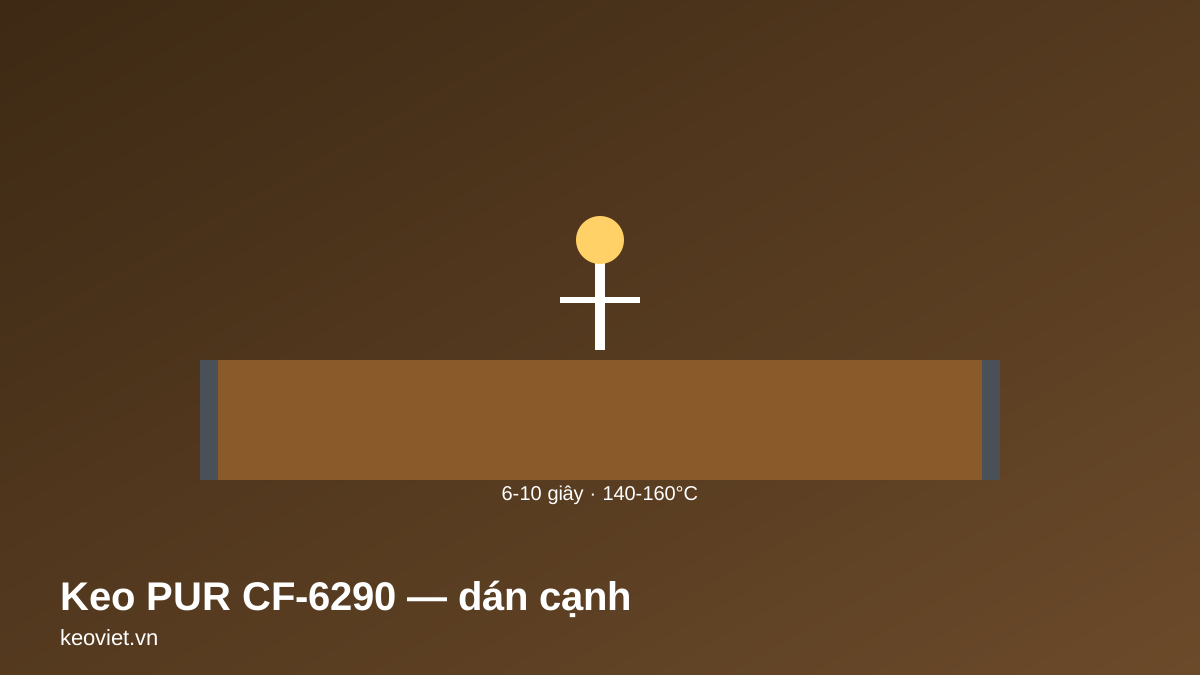
Theo TDS CF-6290 (PUR dán cạnh, phát hành 22/05/2023): thời gian mở ngắn 6-10 giây, định mức tiêu thụ khác theo loại nền (ván dăm 140-150 g/m², ván ép/MDF 110-130 g/m² — ván dăm xốp hơn nên hút keo nhiều hơn), áp lực đóng cạnh 3-5 kg/cm. Keo cần đóng rắn đủ nhanh để theo kịp tốc độ cấp phôi 10-30 m/phút của máy mà vẫn đạt lực bám đủ ngay khi ra khỏi cụm ép. Ảnh hưởng của nhiệt độ nóng chảy tới chất lượng mối dán được phân tích ở bài nhiệt độ nóng chảy ảnh hưởng mối dán.
Bọc profile biên dạng phức tạp cần đặc điểm gì ở keo?
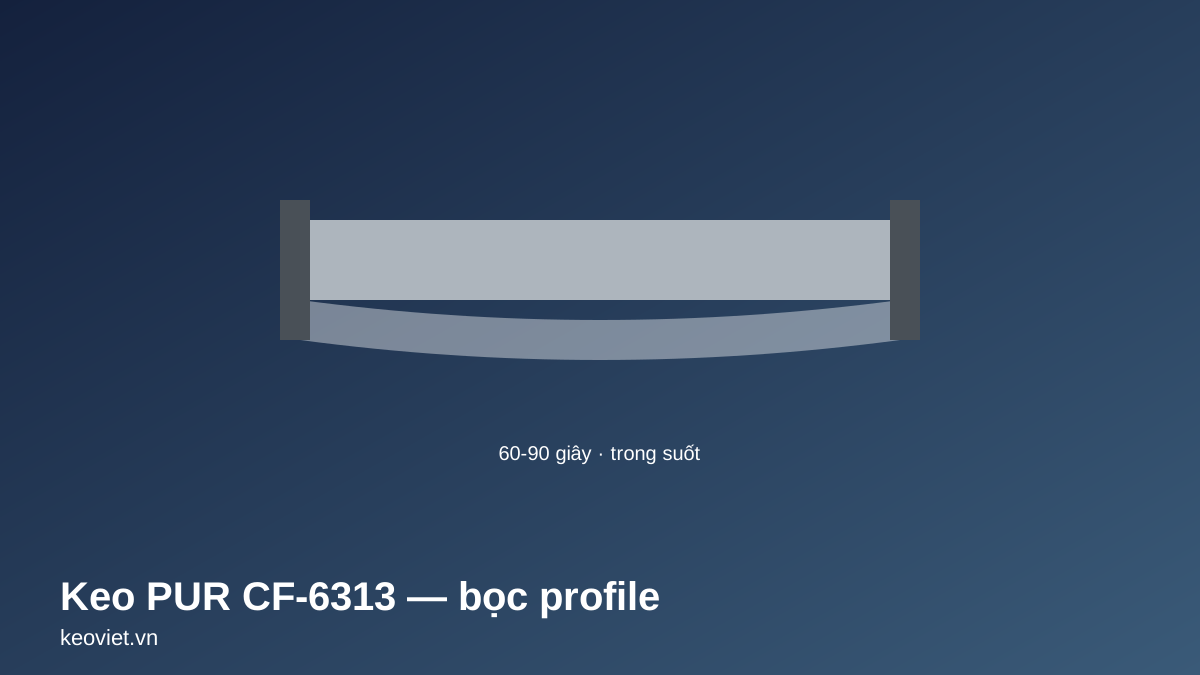
Theo TDS CF-6313 (PUR bọc profile, phát hành 22/05/2023): thời gian mở dài 60-90 giây, đặc tính nổi bật là lực bám ban đầu rất tốt ngay sau khi ép — quan trọng vì thời gian mở dài, màng PVC phải được giữ đúng vị trí trên biên dạng cong ngay từ lúc ép, trong khi PUR còn phải tiếp tục phản ứng với hơi ẩm mới đạt lực bám cuối. Keo cũng cần chảy loãng và thấm ướt tốt trên nền khó bám dính như gỗ nhựa WPC, đá nhựa SPC, nhôm định hình — các vật liệu ít lỗ rỗng hơn gỗ tự nhiên nên khó bám hơn.
Cán phẳng khác 2 nhóm trên thế nào?
Cán phẳng (flat lamination) dán bề mặt phẳng khổ lớn thay vì mép cạnh hẹp hay biên dạng cong. keoviet.vn chưa có TDS gốc cho keo cán phẳng — thời gian mở, nhiệt độ vận hành và định mức cho quy trình này: đang cập nhật; không suy số từ CF-6290/CF-6313 sang.
Gặp chữ “quấn hồ sơ”/“bọc hồ sơ” trên catalogue hay báo giá dịch từ tiếng Trung, hãy hỏi lại người bán: nhiều khả năng đó là keo bọc profile (profile wrapping) bị dịch máy thành “hồ sơ”, cần đối chiếu với nhóm bọc profile ở trên chứ không phải một ngành hàng khác.
So sánh nhanh 3 quy trình
Bảng dưới đây tóm tắt yêu cầu về thời gian mở và đặc điểm ưu tiên của từng quy trình, kèm model minh họa trích từ TDS gốc.
| Quy trình | Thời gian mở cần thiết | Đặc điểm ưu tiên | Model minh họa (TDS thật) |
|---|---|---|---|
| Dán cạnh thẳng | 6-10 giây (CF-6290) | Thời gian mở ngắn, theo kịp tốc độ cấp phôi 10-30 m/phút | CF-6290 |
| Bọc profile | 60-90 giây (CF-6313) | Lực bám ban đầu tốt, thấm ướt tốt trên nền khó bám | CF-6313 |
| Cán phẳng | Chưa có TDS — đang cập nhật | Dán bề mặt phẳng khổ lớn | Đang cập nhật |
Số giây trích từ TDS gốc Confay CF-6290/CF-6313 (phát hành 22/05/2023) — kho TDS của keoviet.vn chỉ có 2 mã này; dòng cán phẳng để trống có nhãn, không suy diễn số.
Chọn sai công thức cho quy trình thì hậu quả gì?
Một hậu quả của chọn sai công thức là cạnh dán bong dần trong quá trình sử dụng. Còn sự cố keo đông cứng ngay trong đường dẫn/đầu dao gạt khi dừng máy là chuyện khác: theo TDS CF-6313 (phát hành 22/05/2023), nguyên nhân là PUR ẩm-đóng rắn gặp hơi ẩm không khí khi dừng máy/nghỉ ca mà đầu dao gạt không được bịt kín bằng sáp hoặc mỡ khoáng khan — lỗi vận hành lúc dừng máy, không phải do chọn sai loại keo. Xem chi tiết 2 sự cố cụ thể ở bài về PUR đông cứng khi dừng ca và bài vì sao không dùng keo dán cạnh để bọc profile. Yếu tố giá cũng nên cân nhắc cùng lúc, xem giá keo hot melt phụ thuộc yếu tố nào. Toàn bộ nhóm keo hot melt (nóng chảy) được tổng hợp tại trang trụ. keoviet.vn cung cấp dòng này, xem chi tiết ở Keo PUR CF-6290 — dán cạnh (máy dán cạnh thẳng).
Câu hỏi thường gặp
Có thể dùng keo bọc profile cho máy dán cạnh không?
Không nên. Với thời gian mở dài 60-90 giây của keo bọc profile, trên máy dán cạnh chạy liên tục tốc độ cao keo chưa kịp đông khi phôi đã tới cụm cắt đầu/xén cạnh — nẹp dễ xô, trượt ở các cụm này và mối dán chưa đủ lực bám.
keoviet.vn tư vấn chọn loại keo theo đúng quy trình đang chạy không?
Có — chúng tôi cung cấp CF-6290 (dán cạnh) và CF-6313 (bọc profile), liên hệ nêu rõ quy trình và loại máy đang vận hành tại xưởng để được tư vấn đúng model.
Máy cán phẳng có dùng chung họ keo với máy dán cạnh không?
Không nên mặc định dùng chung — mỗi quy trình có yêu cầu thời gian mở và đặc tính bám dính khác nhau, và keoviet.vn chưa có TDS cho keo cán phẳng (đang cập nhật) nên không có căn cứ để lấy keo dán cạnh thay. Cần xác nhận đúng dòng sản phẩm dành riêng cho cán phẳng thay vì lấy tạm keo dán cạnh.
Sản phẩm thật đang cung cấp
Nguồn số liệu:
- TDS Confay CF-6290, phát hành 22/05/2023
- TDS Confay CF-6313, phát hành 22/05/2023
Bài liên quan
- Vì sao không dùng keo dán cạnh để bọc profile — thời gian mở 6-10 giây so với 60-90 giây
- Keo PUR và keo EVA khác nhau thế nào — chọn loại nào cho việc nào?
- Thời gian mở (open time) của keo hot melt là gì — vì sao quan trọng?
- Vì sao keo đóng cặn làm hỏng nồi máy dán cạnh — cách phòng tránh
- Giá keo hot melt (EVA/PUR) phụ thuộc yếu tố nào?
- Đọc TDS keo — 3 chỗ dễ so sai giữa các sản phẩm
Cập nhật lần cuối: 2026-09-29